
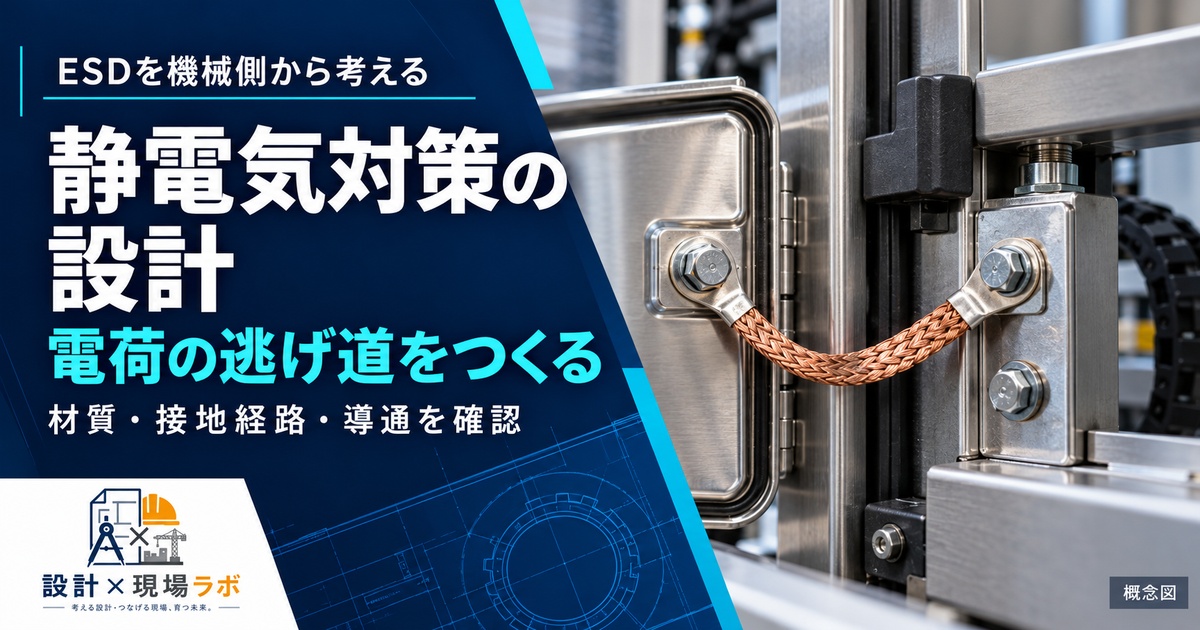
電子機器を組み込んだ装置を設計するとき、意外と後回しにされがちなのが静電気対策だ。回路設計者の領分だと思われがちだが、筐体形状やアース経路、部材の材質選定など、機械設計側でできる対策は数多い。私が現場で痛感してきた、機械屋として押さえておくべきESDの勘所を整理する。
ESDトラブルは機械設計の責任範囲にも及ぶ
静電気による電子機器の破壊(ESD:Electro-Static Discharge)というと、まず思い浮かぶのは基板上のICが放電で壊れる話だろう。しかし実際に現場でトラブルになるケースを振り返ると、原因の半分近くは機械側の設計に起因していた。私が担当したある搬送装置では、樹脂カバーの帯電が原因でセンサー基板が誤動作を繰り返すというクレームが量産開始後に発生した。回路設計側は当初「ノイズの問題ではないか」と疑っていたが、実際に現場で帯電量を測定してみると、カバーの開閉動作のたびに数千ボルト規模の電位が発生していることが分かった。
このとき痛感したのは、電気設計者は回路内部のノイズ対策には精通していても、筐体の摺動や摩擦で発生する帯電までは想定しきれていないことが多いという点だ。逆に機械設計者は電気的な知識が薄く、「プラスチックカバーだから絶縁性が高くて安全」という誤解をしたまま設計を進めてしまう。ESD対策は本来、機械と電気の境界にある領域であり、どちらか一方に任せきりにすると穴が生じやすい。私は以降、装置の可動部や着脱部を設計する際には、必ず摩擦帯電のリスクを最初の検討項目に加えるようにしている。
さらに厄介なのは、ESDによる不具合が必ずしも「壊れる」という分かりやすい形で現れるとは限らないことだ。私が経験した別の案件では、静電気による瞬間的なノイズが原因で、センサーの検出値が数十ミリ秒だけ異常値を示すという現象が起きていた。装置は停止することなく動作を続けてしまうため、不良品を検出できずに後工程まで流出するという、品質保証上はより深刻な事態を招いていた。この経験から、ESD対策は「壊れないこと」だけでなく「誤動作させないこと」まで含めて設計しなければならないと考えるようになった。
こうした間欠的な不具合は再現性が低く、量産ラインで発生しても原因究明に長い時間がかかることが多い。私が担当した案件でも、当初は制御ソフト側のバグではないかと疑われ、電気設計チームが数週間にわたってプログラムを見直していた。最終的に機構部の帯電が原因だと突き止められたのは、たまたま現場作業者が「カバーを開けたときだけ症状が出やすい」と気づいた一言がきっかけだった。この経験以降、私は原因不明の間欠不良が報告された際には、電気的な要因だけでなく機構側の帯電要因も並行して疑うよう、レビューの場で提案するようにしている。
摩擦帯電のメカニズムを理解する
摩擦帯電は、異なる材質の物体が接触・分離を繰り返す際に電子の移動が起こり、それぞれの表面に正負の電荷が偏る現象だ。帯電のしやすさは材質の組み合わせによって大きく変わり、一般に樹脂同士やゴムと樹脂の組み合わせは帯電量が大きくなりやすい。逆に金属同士であれば、接地さえ確保できていれば電荷はすぐに逃げるため帯電しにくい。また、湿度も大きな影響因子で、冬場の乾燥した環境では夏場に比べて帯電量が桁違いに大きくなることも珍しくない。
私が過去に扱った案件では、コンベア搬送部のガイドレールに樹脂製のスライダーを使用していたところ、ワークとの摩擦で発生した静電気が周辺のセンサーに影響を及ぼしたことがあった。対策として、スライダー材質を導電性グレードの樹脂に変更し、さらにフレームへのアース経路を追加したところ、誤動作はぴたりと収まった。このとき学んだのは、帯電量そのものをゼロにすることは現実的に難しく、発生した電荷をいかに素早く安全に逃がすかという「除電設計」の発想が重要だということだ。摩擦を完全になくすことよりも、電荷の逃げ道を用意することの方が費用対効果に優れるケースが多い。
摩擦帯電列という考え方も、材質選定時には参考になる。ガラスやナイロンのように電子を放出しやすく正に帯電しやすい材質から、フッ素樹脂のように電子を受け取りやすく負に帯電しやすい材質まで、序列がある程度整理されている。私はこの序列を厳密に暗記しているわけではないが、「異種材質を接触・分離させる箇所は帯電リスクがある」という前提で設計初期の部材配置を見直すようにしている。特にベルトコンベアやフィルム搬送のように連続的な接触・分離が発生する機構は、要注意箇所として最初からリストアップしている。
装置の稼働速度も帯電量に直結する要素だ。私が経験した高速搬送ラインでは、搬送速度を上げるテストを行った際に、それまで問題になっていなかった箇所で突然帯電トラブルが顕在化したことがあった。接触・分離のサイクルが速くなるほど単位時間あたりに発生する電荷量が増え、除電が追いつかなくなる。量産後に装置の高速化改造を行う可能性がある場合には、初期設計の段階で速度マージンを見込んだ帯電評価をしておくことが、後々の手戻りを防ぐことにつながると実感している。
材質選定で帯電量をコントロールする
機械設計者がESD対策として最も直接的に関与できるのが材質選定だ。樹脂材料には体積抵抗率によって絶縁性、帯電防止性、導電性という区分があり、用途に応じて使い分ける必要がある。絶縁性の樹脂はそのままでは電荷が滞留しやすく、帯電防止グレードはカーボンや帯電防止剤を配合することで表面抵抗を下げ、電荷を緩やかに逃がす設計になっている。導電性グレードはさらに抵抗値が低く、直接アースに接続することで電荷を速やかに排出できる。
私が半導体製造装置の周辺機構を設計した際には、ウェハに近接する部材にはすべて導電性樹脂を指定し、体積抵抗率が仕様範囲に収まっているかをメーカーの試験成績書で必ず確認するルールにしていた。一方で、コストが優先される一般産業機械では、帯電防止グレードで十分なケースも多い。ここで注意したいのは、同じ「帯電防止」と表示されていても、メーカーやグレードによって抵抗値には桁単位の差があることだ。カタログスペックだけで判断せず、実際の使用環境(湿度や接触相手の材質)での実測値を確認することを私は徹底している。
材質選定の際にもう一つ注意しているのが、帯電防止剤の配合が製品の他の特性に影響を与える場合があるという点だ。カーボン系の帯電防止剤を配合すると、樹脂本来の透明性や耐候性、機械的強度が変化することがある。私が担当した装置カバーの案件では、意匠面での透明性が求められていたため、カーボン配合ではなく界面活性剤系の帯電防止剤を使ったグレードを選定した。ただしこのタイプは表面のブリードアウト(添加剤が表面ににじみ出る現象)によって効果が経年で低下することがあるため、長期使用を想定する装置では定期的な効果の再確認が必要になる。以下は、私が選定時によく参照する目安の区分だ。
| 分類 | 表面抵抗率の目安 | 主な用途 |
|---|---|---|
| 絶縁性樹脂 | 10^13Ω以上 | 電気的な絶縁が必要な部位 |
| 帯電防止樹脂 | 10^9〜10^12Ω | 一般的な搬送部材、カバー類 |
| 導電性樹脂 | 10^5Ω以下 | 半導体・精密電子機器近接部 |
アース経路の設計は見落としが多い
材質選定と並んで重要なのがアース経路の確保だ。導電性材料を使っていても、その部材が最終的にフレームアースまで電気的に接続されていなければ意味がない。私が現場でよく目にする失敗は、部材同士の接続部に絶縁性の塗装やコーティングが施されていて、導電経路が途中で切れているケースだ。設計図面上は導電性材質を指定していても、表面処理仕様書との整合が取れておらず、実機では絶縁されてしまっていたという事例を過去に二度経験している。
この反省から、私は導電性が要求される部材については、図面の材質欄だけでなく表面処理欄にも「導電性を阻害する処理を禁止する」旨を明記するようにしている。また、可動部については固定側と可動側をつなぐアース線やアースブラシを別途設けることも多い。ヒンジやスライドレールの摺動接触だけでは経路の抵抗値が安定しないことがあるためだ。組立後には必ずテスターで代表点間の導通を実測し、設計値通りの抵抗値に収まっているかを確認する工程を検査項目に加えている。この一手間を惜しむと、量産初期に原因不明の間欠不良として跳ね返ってくる。
アース経路の設計で私が特に気を配っているのは、ネジ締結だけに頼らないことだ。塗装されたフレームにネジで部材を固定しても、塗膜が絶縁層として働いてしまい、期待した導通が得られないことがある。この場合は座面のマスキングによって塗装を除去した金属地肌を露出させるか、歯付き座金を使って塗膜を突き破る構造にするといった対策が必要になる。私は図面指示に「座面塗装マスキング」や「導通確保のため歯付き座金使用」といった注記を明確に入れることで、製造現場での見落としを防ぐようにしている。こうした細部の指示漏れが、量産後のクレームにつながる最も多いパターンだと感じている。
アース線そのものの配線ルートにも注意が必要だ。私が過去に見た設計では、アース線を可動部の稼働範囲をまたいで配線してしまい、繰り返し曲げによって断線するトラブルが発生したことがあった。可動部にアースを取る場合は、ケーブルベアなど他の配線と同様に、屈曲半径や耐久回数を考慮した経路設計が求められる。私はアース線であっても信号線や動力線と同じ扱いで疲労評価を行うべきだと考えており、単に「つながっていればよい」という発想では長期信頼性を担保できないと痛感している。
除電機構の追加を検討するタイミング
材質とアースだけでは対策しきれない場面もある。特に高速で摺動・剥離を繰り返す部位や、乾燥した環境で使用される装置では、除電ファンやイオナイザーといった能動的な除電機構の導入を検討する必要がある。私が担当したフィルム搬送装置では、フィルムの巻き出し・巻き取り時に発生する静電気が周辺の制御基板に影響を与えていたため、搬送経路の要所にイオナイザーを追加設置した。
このとき苦労したのは、除電機構自体の設置スペースと配線経路を後付けで確保しなければならなかった点だ。当初の機構設計段階でESD対策を検討していれば、イオナイザーの取り付けブラケットや電源配線をあらかじめ盛り込んでおくことができたはずだった。この経験から、私は装置の用途がフィルムやシート、粉体といった帯電しやすい対象物を扱う場合には、基本設計の段階から除電機構の設置余地を確保しておくことを標準的な検討項目にしている。後付けの改造はコストも工数もかさむ上に、装置の見た目や保守性も損なわれやすい。
イオナイザーを導入する際には、設置位置と対象物との距離、風量とのバランスも重要な検討要素になる。除電効果は距離の二乗に反比例して弱まるため、対象物からあまりに離れた位置に設置すると期待した効果が得られない。私が実機で調整した際には、当初の設計位置よりも対象物に近づける必要があり、周辺の可動部と干渉しないようブラケット形状を作り直すことになった。除電機構は電気設計や制御設計との連携も必要になるため、機構配置の初期段階から関係者を巻き込んでおくことが、手戻りを減らす近道だと考えている。
検査・評価工程での帯電量の見える化
対策を講じたつもりでも、実際にどの程度効果が出ているかを数値で確認しなければ、次の設計にフィードバックできない。私が量産移行の判断材料として重視しているのは、表面電位計を使った帯電量の実測だ。組立完了後の実機に対して、可動部の動作前後で表面電位を測定し、想定していた範囲に収まっているかを確認する。
ある案件では、対策前に3,000ボルトを超えていた帯電量が、材質変更とアース経路の見直しによって数百ボルト程度まで低減できたことを実測で確認できた。この数値をもとに品質部門や電気設計チームと合意形成を図ることで、量産判定会議での説明もスムーズに進んだ。逆に、対策の効果を定量的に示せないまま「たぶん大丈夫だろう」で進めてしまうと、量産後に不具合が再発した際の原因切り分けが極めて困難になる。私は帯電量の実測データを設計変更履歴とともに記録として残し、類似案件で参照できるようにしている。
測定にあたっては、測定環境の湿度条件も必ず記録するようにしている。同じ装置でも湿度40%の環境と20%の環境とでは、帯電量が数倍から十倍近く異なることがある。量産現場が一年を通してどのような湿度環境で稼働するのかを事前に把握し、最も厳しい条件(一般的には低湿度の冬季)を想定した評価を行うことで、季節によって不具合が出たり出なかったりするという事態を避けられる。
また、表面電位計での測定は非接触かつ短時間で行えるため、量産立ち上げ時の抜き取り検査に組み込みやすいというメリットもある。私は初期流動管理の期間中、数台に一台の頻度で帯電量を実測し、設計値からの外れがないかをモニタリングする体制を提案したことがある。工程が安定してくれば頻度を落としてよいが、材料ロットの変更や工程条件の見直しがあった際には、帯電量への影響がないかを都度確認する習慣をつけておくと、量産後の不具合予兆を早期に捉えやすくなる。
他部門との連携で抜け漏れを防ぐ
ESD対策は機械設計単独で完結する話ではない。回路設計、品質保証、製造現場それぞれが持つ知見をすり合わせることで初めて実効性のある対策になる。私が意識しているのは、設計初期の段階で電気設計者を交えたレビューを行い、どの部位が静電気に敏感なのか、どの程度の耐性を想定しているのかを共有してもらうことだ。回路側で採用しているICのESD耐圧が分かっていれば、機械側でどこまで対策を作り込むべきかの優先順位も付けやすくなる。
また、製造現場の作業者が組立時にどのような静電気対策(リストストラップの着用や導電マットの使用など)を実施しているかも、設計段階で把握しておくべき情報だ。私が過去に経験した案件では、設計段階で想定していた組立手順と実際の現場作業に乖離があり、想定していなかった工程で部材同士が擦れて帯電するケースが後から判明したことがあった。設計者が現場に足を運び、実際の組立や搬送の様子を観察することで、机上の検討だけでは見えてこないリスクを拾い上げることができる。
こうした部門横断の連携を円滑に進めるために、私はESDに関する懸念事項を設計レビューの標準チェック項目として明文化することを提案してきた。属人的な経験に頼ると、担当者が変わるたびに同じ失敗が繰り返されてしまう。チェックリストに「帯電しやすい材質の組み合わせがないか」「導電経路が塗装等で遮断されていないか」「除電機構の設置スペースは確保されているか」といった項目を並べておくだけでも、レビューの場で議論が具体化しやすくなる。
客先常駐という立場で複数の設計チームを渡り歩いてきた経験から言えば、ESD対策の成熟度は会社やプロジェクトによってかなりのばらつきがある。専用のガイドラインが整備されている現場もあれば、担当者の勘に頼っている現場もある。私は常駐先が変わるたびに、まずその現場でのESD関連の過去トラブル事例を聞き取り、自分なりのチェックリストに反映させるようにしている。ESD対策は一度の設計レビューで完結するものではなく、量産に至るまで継続的に見直していく姿勢が欠かせないと感じている。
コメント