
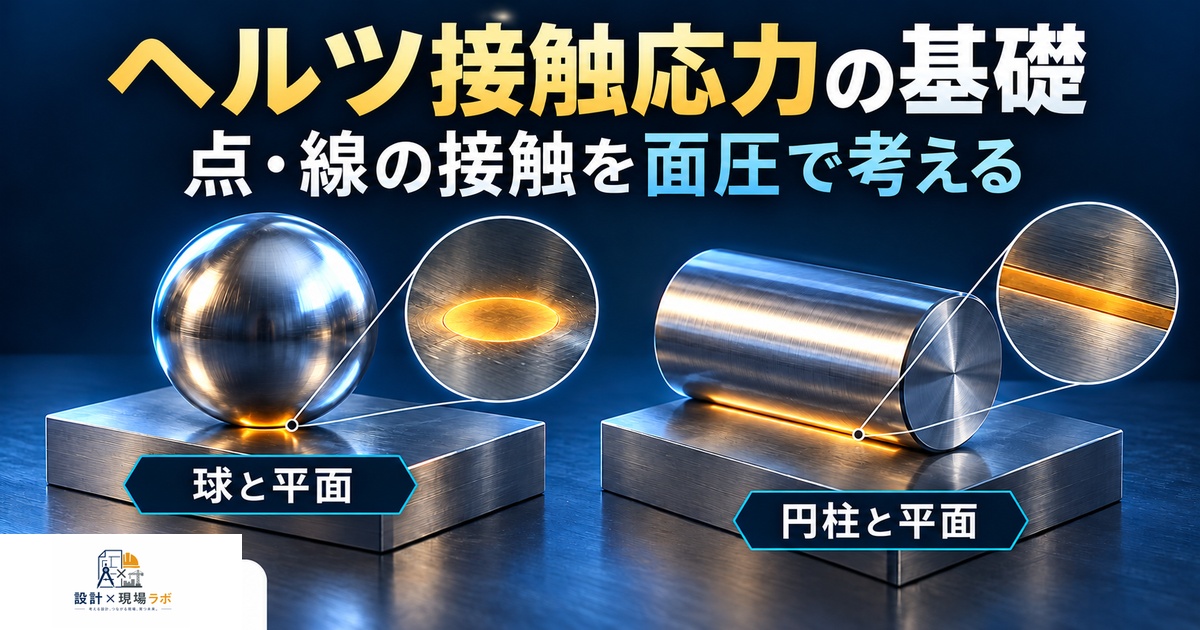
軸受やギヤ、カム機構、直動案内など、機械には二つの曲面が線や点で接触しながら荷重を伝える箇所が数多く存在する。こうした転がり接触部の強度評価に欠かせないのがヘルツ接触応力の考え方だ。今回は、実務でつまずきやすいヘルツ接触の基礎と、転動疲労を防ぐための設計ポイントを、現場での失敗談も交えて具体的に解説していく。
ヘルツ接触応力とは何か
ヘルツ接触理論は、二つの弾性体が曲面同士で接触した際に生じる応力分布を定量的に扱う古典的な弾性力学の理論だ。平面同士の接触であれば荷重は接触面全体に均等に分布するが、球や円柱のような曲面同士が接触する場合、荷重は理論上は一点や一線に集中し、実際にはごく狭い接触面積に非常に高い圧力(接触面圧)が発生する。この接触面圧の最大値を接触面の中心で評価したものが、いわゆるヘルツ応力(最大接触圧)であり、転がり接触部の強度設計における基本的な評価指標となる。
私が以前担当したローラーコンベアの設計では、ローラーと搬送物の接触部で局所的な陥没変形が発生するトラブルに直面したことがある。搬送物の総重量から単純に等分布荷重として面圧を計算すると許容範囲内に収まっていたが、実際には円筒形のローラーと平板状の搬送物が線接触しており、接触幅は数ミリ程度しかなかった。ヘルツ接触の考え方で再計算すると、局所面圧は初期計算の何倍にも達しており、これが陥没の原因だと判明した。この経験から、曲面同士や曲面と平面が接触する箇所では、単純な等分布荷重計算で満足せず、必ずヘルツ接触の枠組みで応力を評価する習慣がついた。実際にこのローラーコンベアでは、ローラー径を一回り太くして接触幅を広げる設計変更を行ったところ、局所面圧を許容応力の範囲内まで下げることができ、陥没変形の再発を防ぐことができた。
接触形状によって計算式は変わり、球と球(点接触)、円柱と円柱(線接触)、球と平面、円柱と平面など、代表的なパターンごとに最大接触圧の計算式が整理されている。設計実務では、対象の接触形状がどのパターンに該当するかをまず見極め、荷重・曲率半径・材料定数を式に当てはめて最大接触圧を求める、という手順を踏むことになる。
さらに実務上重要なのは、荷重が接触面全体に均等にかからず、部品の傾きや芯ずれによって片当たりが生じるケースだ。理論計算では左右対称の接触を前提にしていても、実際の組立誤差や軸のたわみによって片側に荷重が集中すると、局所的な最大接触圧は理論値を大きく上回ってしまう。私が担当した装置でも、軸の芯ずれによってころ軸受の片側だけに荷重が偏り、想定より早期に損傷が発生した経験があり、それ以来、接触応力の計算は理論値だけでなく、組立誤差やたわみによる荷重分布の偏りも加味して安全率を設定するようにしている。
転がり接触における応力分布と最大せん断応力
ヘルツ接触の特徴的な点は、最大応力が接触表面ではなく、表面からわずかに内部に入った位置で発生することだ。これは最大せん断応力と呼ばれ、円柱接触の場合はおおむね接触半幅の0.78倍程度の深さで最大になることが知られており、球接触の場合も同様に表面下のある深さでピークを迎える。この「表面下で最大応力が生じる」という性質が、転がり接触特有の疲労破壊モード(表面下起点のはく離)につながるため、表面の外観だけを見ていても損傷の予兆を捉えにくい。
私が軸受メーカーとの共同検討に参加した際、担当技術者から「転動疲労のき裂は表面からではなく内部から発生することが多い」と説明を受け、当初は直感的に理解しづらかった。しかし応力分布のグラフを見せてもらうと、確かに表面のすぐ下にせん断応力のピークがあり、そこを起点にき裂が進展し、最終的に表面がうろこ状に剥離するフレーキングという損傷形態に至ることが分かった。この特性を理解してから、接触部の材料選定では表面硬化処理の深さ(有効硬化層深さ)を、最大せん断応力が発生する深さより十分に確保することを意識するようになった。
応力分布の形状は接触形状によっても変わり、点接触(球接触)の方が線接触(円柱接触)よりも最大接触圧が高くなりやすく、設計上はより厳しい条件として扱う必要がある。同じ荷重でも接触面積がより小さくなるためで、玉軸受ところ軸受で許容荷重の傾向が異なるのも、この接触形状の違いに起因する部分が大きい。
私が軸受選定で玉軸受からころ軸受への変更を検討した案件では、同じ外形寸法でもころ軸受の方が線接触により接触面積を確保できるため、許容荷重をより大きく取れることを実感した。ただしころ軸受は玉軸受に比べて摩擦トルクが大きくなる傾向があり、高速回転が求められる用途では発熱や損失の増加というトレードオフも生じるため、事前の十分な注意が必要になる。接触応力の観点だけで軸受形式を決めるのではなく、回転速度や許容発熱量など他の要求仕様とあわせて総合的に判断する必要があり、この案件でも最終的には負荷条件と回転速度の両方を丁寧に勘案し、ころ軸受を採用する結論に至った。あわせて、摩擦トルク増加による発熱を見込んで潤滑油の粘度グレードを一段低いものに変更し、想定回転数域での温度上昇を許容範囲内に収める工夫も行った。
材料の弾性係数とポアソン比の影響
ヘルツ接触応力の計算式には、接触する二つの部材それぞれの弾性係数(ヤング率)とポアソン比が組み込まれている。これは、接触面圧が単純な荷重と面積の関係だけでなく、材料がどれだけ変形しやすいかによっても変わることを意味する。同じ形状・荷重条件でも、剛性の高い材料同士の接触は接触面積が小さくなり局所面圧が高くなる一方、片方が樹脂のように弾性係数の低い材料であれば接触面積が広がり面圧は下がる。
私が担当した搬送装置で、金属ローラーを樹脂製に変更する検討を行った際、単純に材料の許容応力だけを比較して問題ないと判断しそうになったが、樹脂は弾性係数が金属の数十分の一しかないため、同じ荷重でも接触幅が大きく広がり、結果として金属ローラーよりも面圧は大幅に下がることが分かった。逆に言えば、樹脂ローラーは面圧の点では有利でも、クリープ変形や摩耗特性など別の観点での評価が必要になり、単純な代替材料の比較では見落としがちな視点だと実感した案件だった。
異種材料の組み合わせでは、換算弾性係数という形で両者の弾性特性をまとめて評価する必要がある。片方だけ材質を変更する設計変更の際には、この換算弾性係数が変わることで接触面圧の傾向が変化する点を、計算のたびに確認するようにしている。
ポアソン比の影響は弾性係数ほど大きくはないものの、精密な計算を行う際には無視できない要素になる。一般的な鋼材のポアソン比は0.3前後でほぼ一定だが、樹脂材料やゴム材料ではポアソン比が0.4〜0.5に近づくものもあり、この違いが接触面積の計算結果にわずかながら影響する。私が担当した精密位置決め装置では、要求精度が厳しかったこともあり、弾性係数だけでなくポアソン比も含めて正確な材料定数をメーカーから取り寄せ、接触変形量まで計算に織り込んだ経験がある。通常の産業機械であればここまで厳密に扱う必要は少ないが、精度要求の高い装置では見落とせない要素だと考えている。
さらに、温度変化による材料定数の変動も無視できない場合がある。高温環境で使用される部品では、弾性係数が常温時より低下することがあり、これによって接触面積や最大接触圧の値も変化する。私が担当した高温環境向けの搬送装置では、常温での接触応力計算だけで安全と判断してしまいそうになったが、使用温度域での弾性係数データを材料メーカーに確認したところ、常温比で数パーセント程度低下することが分かり、念のため使用温度域での再計算を行って安全率を確認した。わずかな違いではあったが、余裕の少ない設計ほどこうした変動要因まで確認する価値があると感じている。
転動疲労(フレーキング)のメカニズム
転がり接触部で繰り返し荷重を受け続けると、表面下の最大せん断応力位置を起点として微小き裂が発生し、それが成長して最終的に材料表面がうろこ状に剥がれ落ちる現象が起きる。これがフレーキング(転がり疲労はく離)と呼ばれる損傷であり、軸受やギヤ、カム機構における代表的な故障モードのひとつだ。
私が担当した減速機のギヤ選定作業で、既存設計を流用したギヤが想定より早期に歯面剥離を起こした事例があった。原因調査の過程で、稼働条件の見直しにより負荷トルクが当初設計時よりも増加していたことが判明し、歯面接触部のヘルツ応力を再計算したところ、許容接触応力を大きく超えていることが分かった。歯車設計では曲げ強度だけでなく、歯面の接触強度(面圧強度)を別途評価する必要があり、この案件を通じて両方の強度評価を欠かさず行う重要性を再認識させられた。
歯面の接触応力評価では、単純な円柱接触の式をそのまま使うのではなく、噛み合いの進行に伴って接触点の曲率半径が刻々と変化することも考慮する必要がある。歯先や歯元付近では曲率半径が小さくなり、局所的に接触応力が高くなりやすい。私が担当した歯車設計の見直しでは、噛み合い率の高いかみあい位置を複数点でチェックし、最も厳しい接触応力が発生する位置を特定したうえで許容応力との比較を行った。このように接触点ごとの評価を丁寧に行うことで、単純化した計算では見えてこないリスク箇所を洗い出すことができた。
フレーキングは荷重の大きさだけでなく、繰り返し回数(サイクル数)にも依存する疲労現象であるため、単発の静的な面圧評価だけでなく、稼働条件下での繰り返し回数を踏まえた寿命評価が必要になる。軸受メーカーが公表している基本動定格荷重や寿命計算式も、このヘルツ接触に基づく転動疲労の考え方をベースに構築されている。
軸受の寿命計算では、基本動定格荷重に対する実際の負荷荷重の比を用いてL10寿命(信頼度90%の基本定格寿命)を求める式が一般的で、荷重比の変化に対して寿命は概ね3乗に反比例して変動する。つまり負荷荷重がわずかに増えるだけで、寿命は大きく短縮してしまう。私が担当した装置で負荷条件の見直しにより荷重が想定の1.3倍程度に増加した際、寿命計算をやり直すと計算上の寿命は半分以下まで落ち込んでおり、荷重変動が寿命に与える影響の大きさを改めて実感した。負荷条件が変わる可能性のある設計では、余裕を持った荷重設定と定期的な寿命再計算が欠かせないと考えている。この案件では最終的に軸受サイズを一回り大きいものへ変更することで、負荷率を見直した後でもL10寿命が要求値を満たすことを確認し、量産図面への反映を行った。
許容接触応力と面圧の設計実務
実務でヘルツ接触応力を評価する際は、計算で求めた最大接触圧を、材料や表面処理ごとに定められた許容接触応力と比較して安全率を確認する。許容接触応力は材料の硬度と強い相関があり、一般に表面硬度が高いほど許容できる接触圧も高くなる傾向がある点は、実務上の基本知識としてしっかり押さえておきたいポイントだ。浸炭焼入れなどの表面硬化処理を施した部品が転がり接触部に多用されるのは、この許容接触応力を高めて転動疲労寿命を延ばすためだ。
| 表面処理 | 表面硬度の目安 | 許容接触応力の傾向 |
|---|---|---|
| 生材(熱処理なし) | 低い | 低い |
| 高周波焼入れ | 中〜高い | 中〜高い |
| 浸炭焼入れ | 高い | 高い |
| 窒化処理 | 中〜高い(浅め) | 中〜高い |
私が担当したカム機構の設計では、初期検討段階で生材のまま面圧計算を行うと許容応力を大きく超えてしまい、浸炭焼入れの適用を前提に再設計した経験がある。表面硬化処理は工程が増えコストも上がるため、設計初期の段階で必要性を見極め、後工程での仕様変更を避けることが重要になる。安易に「後から熱処理を追加すればいい」と考えていると、母材の選定自体をやり直す必要が出てくることもあり、材料選定と表面処理の検討は同時並行で進めるべき作業だと考えている。
また、表面硬化処理には浸炭焼入れのほか、窒化処理や高周波焼入れなど複数の選択肢があり、それぞれ得られる硬化層深さや部品の変形量、コストが異なる。私が担当した薄肉部品の接触面設計では、浸炭焼入れによる熱処理歪みが懸念されたため、比較的変形の少ない窒化処理を採用した経験がある。窒化処理は硬化層が浅めになる傾向があるため、想定される最大せん断応力の深さと硬化層深さの関係を必ず確認し、必要な硬化層深さを確保できるか事前にメーカーと打ち合わせを行った。表面処理の選定は、単に硬さの数値だけでなく、部品形状や求められる寸法精度との相性も含めて判断する必要がある分野だと感じている。
潤滑・表面粗さが接触疲労に与える影響
ヘルツ接触の理論計算は乾燥状態の弾性接触を前提としているが、実際の転がり接触部の多くは潤滑油や潤滑グリースを介して荷重を伝えている。潤滑膜が適切に形成されると、金属同士の直接接触を避けられるため転動疲労寿命が大幅に延びる一方、潤滑が不十分だと表面粗さの凸部同士が直接接触し、局所的に理論値を超える面圧が発生して早期損傷につながる。
私が担当した産業機械の軸受選定では、潤滑方式をグリース潤滑からオイル潤滑に変更した際、軸受メーカーの寿命計算ツールで潤滑膜厚さのパラメータが大きく改善し、計算上の寿命が数倍に伸びた経験がある。ヘルツ接触応力自体は変わらなくても、潤滑状態次第で実質的な転動疲労寿命は大きく変動するという事実を、この案件で強く実感した。表面粗さについても、仕上げ加工の精度が転動疲労寿命に直結するため、図面指示の表面粗さ記号を安易に緩めないよう注意している。
潤滑膜の厚さと表面粗さの比を示す指標として、油膜パラメータ(ラムダ比)が使われることがある。この値が小さいほど表面粗さの凸部同士が接触しやすく、境界潤滑状態に近づいて転動疲労のリスクが高まる。私はコスト削減の相談を受けた際、表面粗さの仕上げ工程を簡略化できないか検討したことがあるが、油膜パラメータを試算すると簡略化によって境界潤滑に近づくことが分かり、最終的には表面粗さの仕様を維持する判断を下した。見た目には小さな仕様変更でも、接触疲労の観点では寿命に直結しうるため、安易な仕様緩和は避けるべきだと考えている。
現場での接触応力トラブル対応と設計チェックポイント
最後に、実務でヘルツ接触応力を扱う際のチェックポイントを整理する。まず、対象の接触部がどの接触形状パターン(点接触・線接触、球・円柱・平面の組み合わせ)に該当するかを正確に把握すること。組立誤差やたわみによる片当たりの可能性も忘れずに検討する。次に、材料の弾性係数とポアソン比を換算し、単純な等分布荷重の計算で済ませず、必ずヘルツ接触の枠組みで最大接触圧を評価すること。異種材料の組み合わせや使用温度域での物性変化がある場合は、換算弾性係数を都度計算し直す。
さらに、表面硬化処理の要否を許容接触応力との比較で判断し、必要であれば設計初期段階から母材や熱処理仕様を織り込むこと。硬化層深さは最大せん断応力の発生深さより十分に確保することも忘れてはならない。そして潤滑条件や表面粗さといった、理論計算だけでは表れない実運用上の要因も含めて寿命を評価することが欠かせない。私自身、これらのポイントを見落としたために現場でトラブルに直面した経験を何度もしており、ヘルツ接触応力は式さえ知っていれば済むものではなく、材料・熱処理・潤滑まで含めた総合的な設計判断が求められる分野だと感じている。
加えて、実機での検証も欠かせない要素だ。理論計算や軸受メーカーの寿命計算ツールはあくまで一定の前提条件のもとでの推定値であり、実際の組立誤差や運用環境のばらつきを完全には反映できない。私はヘルツ接触が関わる重要部品については、可能な限り試作機での耐久試験や実機での摩耗痕・接触痕の確認を行い、理論値と実測値のギャップを把握するようにしている。接触痕の位置や広がり方を観察するだけでも、片当たりの有無や潤滑状態の良し悪しをある程度判断でき、次の設計改善につなげることができる。私は分解点検の機会があるたびに、光明丹やマーキング液を接触面に塗布して当たり具合を可視化し、写真として記録に残すようにしている。こうした積み重ねが、次の類似案件での初期設計の精度を底上げしてくれる。転がり接触部の設計に取り組む際は、この記事で紹介した視点を一つずつ確認しながら、理論計算と実機検証の両輪で進めることをお勧めしたい。

コメント