
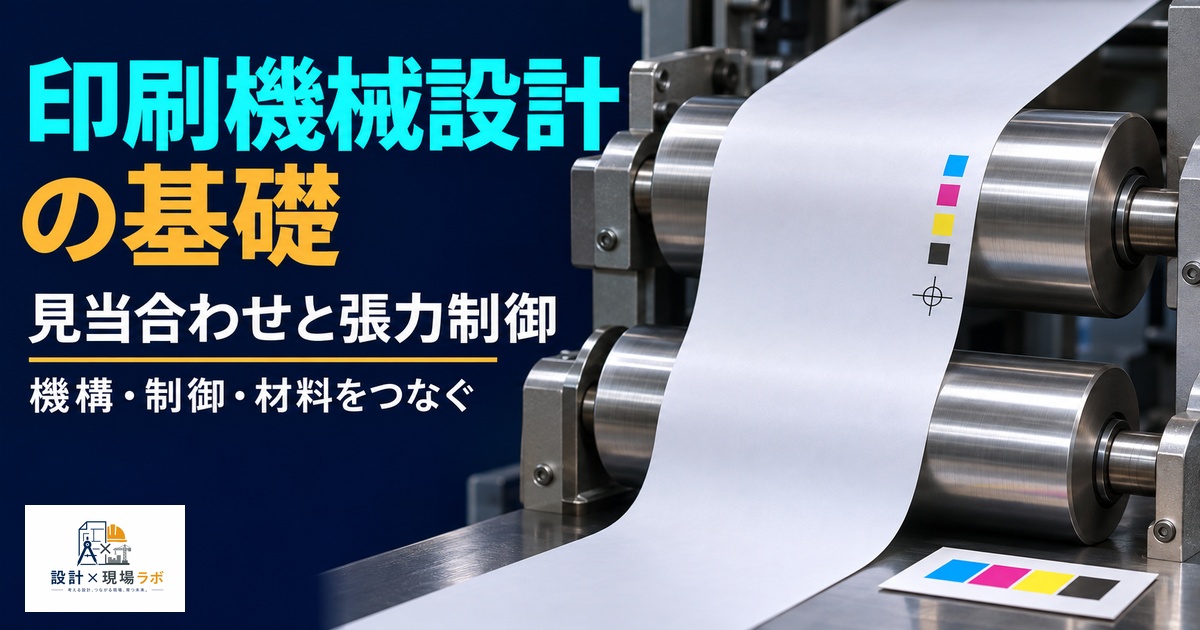
多色印刷機の試運転に立ち会うと、印刷されたばかりのシートを検査担当者が光にかざし、各色の版がどれだけずれているかを目視で確認する場面によく出くわす。コンマ数ミリのずれが製品の良否を分けるこの世界では、機構設計の精度そのものよりも、走行中の材料をいかに狙った位置に安定させ続けるかという制御的な発想がより強く問われる。本稿では、外部設計者として複数の印刷機械の開発に携わった経験をもとに、見当合わせと張力制御という二つの基礎テーマを、機構と制御の両面から整理する。
印刷機械における「見当」とは何か
印刷業界で「見当」とは、複数の色を重ねて印刷する際に、それぞれの色の版が正しい位置に一致しているかどうかを指す言葉である。見当がずれると、輪郭がぼやけたり色がはみ出したりする「見当ずれ」となり、製品として成立しなくなる。私が初めて印刷機械の案件に携わったとき、機械的な精度さえ確保すれば見当は自然に合うものだと考えていたが、実際にはそれほど単純な話ではないことをすぐに思い知らされた。
見当には、印刷機の進行方向に沿ったズレを指す「縦見当」と、進行方向に直交する方向のズレを指す「横見当」の二種類がある。縦見当は主に材料の送り量や版胴の回転タイミングに起因し、横見当は材料の蛇行や版の左右位置のずれに起因することが多い。この二つは発生原因も対策もまったく異なるため、設計段階から両者を明確に切り分けて考える必要があり、現場でトラブルが起きた際にも、まずどちらの見当ずれなのかを見極めることが原因調査の第一歩になる。
私が学んだのは、見当のずれは機構の摩耗や熱膨張、材料の伸縮など、時間とともに変化する要因によって常に発生し続けるという前提に立つべきだということだ。一度合わせれば終わりという静的な精度の話ではなく、稼働中も継続的に補正し続ける動的なプロセスとして見当合わせを捉える必要がある。この発想の転換こそが、印刷機械設計という分野を理解するうえでの出発点になったと今でも感じている。
見当精度に求められる水準は印刷物の用途によって大きく異なる。一般的な包装用フィルムの印刷であれば数百ミクロン程度の精度で許容される場合もあるが、精密な図柄を重ねる高級印刷や、後工程で打ち抜きと組み合わせる印刷物では、より厳しい精度が求められる。私は案件に入る際、まず求められる見当精度の水準を明確にし、それに見合った機構と制御の組み合わせを選定するところから設計を始めるようにしている。具体的には、一般包装フィルムでは±0.2mm程度の見当精度で許容されるのに対し、化粧品パッケージのような高級印刷では±0.05mm以下を求められることもあり、要求水準が一桁近く変わることも珍しくない。この差を見誤ると、必要のない高精度機構にコストを投じてしまうか、逆に精度不足で量産後にクレームを受けるかのどちらかに陥りやすい。
必要以上に高い見当精度を全工程に一律で求めてしまうと、機構が過剰に複雑化し、コストと調整の手間だけが増えてしまう。私は要求仕様を精査する段階で、顧客が本当に必要としている精度がどの範囲なのかを確認し、過剰品質にならないよう機構の作り込みレベルを調整することも設計者としての重要な役割だと考えている。用途に応じた適正な精度設計こそが、実用的で保守しやすい印刷機械につながる。
見当合わせの機構——レジストレーション制御の仕組み
見当合わせを実現する仕組みは、大きく機械的な調整機構と、センサーを用いた自動補正制御の二つに分けられる。機械的な調整機構としては、版胴の位相を微調整するレジスター調整機構や、材料の走行方向を補正するガイドロールなどがある。私が設計に携わった機械では、版胴の位相調整にウォームギアを用いた微調整機構を採用し、オペレーターが手動で高精度な位相合わせを行えるようにした。
現在の高速印刷機の多くは、印刷済みのマークをセンサーで読み取り、そのずれ量に応じて材料の送りタイミングや版胴の位相を自動で補正するレジストレーション制御を搭載している。私が携わったプロジェクトでは、各色の印刷位置に基準となるマークを設け、光学センサーでこのマークを検出し、検出結果をサーボモーターにフィードバックして版胴の回転位相をリアルタイムに補正する仕組みを構築した。
この制御を機構設計に落とし込む際に重要なのが、補正の応答速度と機構の応答性を一致させることである。センサーがずれを検出しても、機構側の応答が遅ければ補正が追いつかず、逆に機構の応答が速すぎて制御のゲイン設定が適切でなければ、補正動作自体が振動的になり、かえって見当を乱すことがある。私はこの調整に多くの時間を費やし、実機での試行錯誤を重ねながら最適な制御定数を見つけていった。実際に私が調整した機種では、補正ゲインを高めに設定した初期段階で見当量が±0.03mm程度の周期的な振動を示し、かえって安定した見当が得られなかった。ゲインを段階的に落としながら追い込んだ結果、最終的には振動を伴わずに±0.02mm程度の見当精度に収束させることができた。
機構面では、版胴を支持する軸受のガタや剛性も見当精度に直接影響する。わずかなガタであっても、高速回転時には見当ずれとして顕在化することがあり、私は軸受の予圧設計や支持剛性の確保を、見当精度を左右する重要な機構要素として位置づけて設計するようにしている。
版胴同士を連動させる駆動列の設計も、見当精度を左右する見落とされがちな要素である。ギアやタイミングベルトで複数の版胴を連動させる方式では、伝達経路のバックラッシュが蓄積し、下流側の版胴ほど位相のずれが大きくなる傾向がある。私は駆動列を設計する際、各版胴までの伝達経路をできるだけ均等な構成にし、特定の版胴だけに誤差が集中しないよう配慮することを心がけている。
私が携わった多色印刷機での見当調整トラブル
四色印刷機の量産立ち上げに携わった際、低速では問題なく見当が合うのに、目標の高速運転に入ると特定の色だけ見当ずれが発生するという不具合に直面したことがある。原因の切り分けに時間を要し、機構、制御、材料それぞれの担当者を交えた検証を繰り返した。
調査の結果、問題の色を印刷する版胴の駆動軸に、他の版胴よりもわずかに大きいねじれ剛性の不足があることが判明した。高速回転時にモーターのトルク変動が軸のねじれとして現れ、それが版胴の位相ずれとなって見当ずれを引き起こしていたのである。低速では影響が小さく検出されなかったため、発見が遅れる原因になった。
対策として、該当軸の直径を見直して剛性を高めるとともに、モーター側のトルクリップルを抑える制御パラメータの調整を行った。機構的な改善と制御的な改善を組み合わせることで、目標速度域でも安定した見当を確保できるようになった。このトラブルを通じて、見当という現象は機構単体でも制御単体でも説明しきれず、両者の相互作用として捉える必要があると強く実感した。具体的には、該当軸の直径を12mmから16mmへと拡大したことでねじれ剛性が約3倍に向上し、高速域でのトルク変動に対する位相ずれを目視で確認できないレベルまで抑え込むことができた。剛性を上げるだけでコストや慣性が増える懸念もあったが、実測データを示しながら関係部門と合意形成を進めたことで、大きな設計変更なく対策を完了できた。
このとき特に印象に残っているのは、低速試験だけで機構の妥当性を判断してはいけないという教訓だ。以降、私は新規機構を検証する際、必ず目標速度域まで実際に回転数を上げた状態での確認を設計検証の必須項目に加えるようにしている。低速での確認だけで安心してしまうと、高速域特有の挙動を見逃すリスクが残ってしまう。
この一件の後、私は原因調査の記録を丁寧に残すことの大切さも改めて実感した。トラブル発生時の対応に追われていると、原因究明の過程を後から振り返りやすい形で記録に残す作業がおろそかになりがちである。私はそれ以降、トラブル対応の過程で確認した仮説とその検証結果を逐一メモに残し、同様の事象が別の機種で発生した際にすぐに参照できる形で整理するようにしている。この記録は後任の設計者や他機種を担当するエンジニアにとっても有用な資産になり、組織としてのトラブル対応力を底上げすることにもつながると考えている。
張力制御の基本——ウェブハンドリングの考え方
印刷機械では、ロール状の材料(ウェブ)を連続的に送りながら印刷する方式が一般的であり、この材料の送り方を扱う技術は「ウェブハンドリング」と呼ばれる。材料にかかる張力を適切に管理することは、見当精度の確保だけでなく、シワや破断の防止、印刷品質の安定にも直結する重要な要素である。
張力が強すぎると材料が伸びて印刷寸法が変化し、複数色を重ねる際に見当ずれの原因になる。逆に張力が弱すぎると材料がたるんでシワが発生し、印刷面に不良を生じさせる。私が設計に携わった機械では、給紙部、印刷部、乾燥部、巻取部といった各セクションごとに独立した張力制御ゾーンを設け、それぞれのゾーンで適切な張力を維持できる構成を採用した。
ゾーンごとに張力を分離する設計は、各セクションで材料に加わる処理内容が異なることに起因している。乾燥部では熱による材料の収縮が発生し、印刷部では版胴との接触による摩擦が生じるなど、セクションごとに材料の挙動が変わるため、全体を一つの張力で管理しようとすると、どこかのセクションで無理が生じてしまう。私はこの経験から、ウェブハンドリングの設計は材料が通過する経路全体を俯瞰し、各区間で何が材料に起きているかを丁寧に分析することから始めるべきだと考えるようになった。
材料の走行安定性を高めるためのロール配置にも設計上の工夫が必要になる。ロールの径や配置角度によって材料にかかる応力分布が変わり、蛇行や片伸びの原因になることもある。私は新規のロールレイアウトを検討する際、材料が通過する各点での張力分布をシミュレーションし、局所的に過大な応力がかからないよう経路全体のバランスを調整するようにしている。
ロールの表面仕上げや材質の選定も、地味だが軽視できない設計要素である。表面が滑りすぎるロールでは材料との間でスリップが生じて送り精度が乱れ、逆に摩擦が強すぎると材料表面に傷や跡が残ることがある。私は扱う材料の特性に応じてロール表面の粗さやコーティングの種類を使い分け、必要な搬送力を確保しながら材料表面を傷つけない条件を実機での試験を通じて見極めるようにしている。
ダンサーロールとロードセルによる張力フィードバック
張力を安定させるための代表的な機構が、ダンサーロールとロードセルを用いたフィードバック制御である。ダンサーロールは材料の張力変動を機械的に吸収する緩衝ロールで、張力が変化するとロール自体が上下に動き、その位置情報が制御系にフィードバックされることで、送り速度や巻取トルクが調整される。ロードセルは張力を直接的に力として検出するセンサーで、より高精度な制御が必要な区間で用いられることが多い。
私が携わったプロジェクトでは、印刷部の直前にダンサーロールを配置し、印刷品質に最も影響する区間の張力変動を機械的に緩和する設計を採用した。あわせて巻取部にはロードセルを設置し、巻取径の変化に伴うトルク調整を精密に行えるようにした。ダンサーロールの機械的な緩衝とロードセルによる精密な制御を組み合わせることで、区間ごとの特性に応じた最適な張力管理を実現することができた。
ダンサーロールの設計では、可動範囲と応答性のバランスが重要になる。可動範囲を広く取れば大きな張力変動にも対応できるが、機構が大型化し応答も鈍くなる。逆に可動範囲を狭くすれば応答は速くなるが、想定を超える変動が発生した際に吸収しきれなくなる。私は想定される速度変動や材料の特性ばらつきを踏まえたうえで、必要最小限の可動範囲に収める設計を心がけている。
制御定数のチューニングも実機での調整が欠かせない工程である。理論値だけで決めたゲインでは、実際の機械の慣性やモーターの応答特性と噛み合わず、張力が振動的に変動することがある。私は量産立ち上げの試運転で、実際の材料を流しながら段階的にゲインを調整し、安定した張力制御が得られるまで粘り強く追い込む作業を重視している。
ダンサーロールとロードセルをどのように使い分けるかは、区間ごとの制御目的によって判断が分かれる。私が携わった機種では、機械的な緩衝を重視したい区間にはダンサーロールを、精密な張力値そのものを管理したい区間にはロードセルを主体とした構成を採用し、それぞれの長所を活かす形で機構全体を組み立てた。両方式の得意分野を理解したうえで適材適所に配置することが、無駄のない張力制御システムを実現する鍵になると考えている。
材料特性が設計に与える影響——伸び・剛性のばらつき
印刷機械の設計は、機械そのものの精度だけでなく、扱う材料の特性によって大きく左右される。紙、フィルム、アルミ箔といった材料はそれぞれ伸び特性や剛性が大きく異なり、同じ機構であっても材料が変わればまったく異なる挙動を示すことがある。私は新規機種の設計に着手する際、必ず想定される材料の種類とその特性の幅を確認し、その範囲内で安定動作することを設計要件に組み込むようにしている。
特に注意が必要なのは、同じ材料であってもロットによって特性がばらつく点である。私が携わった案件では、同一メーカーの同一グレードのフィルムであっても、ロットによって伸び率に無視できない差があり、張力制御のパラメータを固定値で運用していると、ロットが変わるたびに微調整が必要になっていた。具体的には、公称値で2%程度とされていたフィルムの伸び率が、ロットによっては1.5%から2.8%まで幅を持つことが実測で分かり、固定パラメータのままでは張力設定を大きく外すロットも存在した。この経験から、制御パラメータに一定の調整代を持たせ、オペレーターが材料のロット変更時に簡易な調整で対応できる仕組みを提案した。
材料の幅方向の特性ばらつきも見過ごせない課題である。ウェブ材料は幅方向で厚みや剛性にわずかな差があることが多く、これが走行時の蛇行の原因になる。私は蛇行を抑えるためのエッジポジションコントロールを設計に組み込み、材料の端部をセンサーで検出しながら幅方向の位置を自動補正する機構を採用したことがある。材料特性のばらつきを制御で吸収する発想は、機構だけで完璧な精度を追求するよりも現実的な解決策になることが多いと感じている。
材料メーカーとの情報共有も、実務上は想像以上に重要な位置を占める。私は新しい材料を扱う案件に入る際、可能な限り材料メーカーの技術担当者に直接ヒアリングを行い、公開されているカタログ値だけでは分からない実使用上の癖や注意点を確認するようにしている。カタログ上の伸び率や剛性の数値だけを鵜呑みにして設計を進めると、実際の量産材料で想定外の挙動に直面することがあり、材料そのものへの理解を深める姿勢が機構設計の精度を底上げすると実感している。
高速化・多色化に伴う制御設計の課題
印刷機械の生産性向上に伴い、高速化と多色化への要求は年々高まっている。しかし色数が増えるほど見当を合わせるべき版胴の数が増え、各版胴間の相対的なずれを管理する難易度は指数関数的に上がっていく。私が携わった六色印刷機の案件では、各色の見当を独立に制御するだけでなく、色同士の相関を考慮した統合的な制御アルゴリズムの検討が必要になった。
高速化についても、単純に駆動速度を上げるだけでは見当精度を維持できない。速度が上がるほど材料にかかる張力変動やセンサーの検出遅れの影響が相対的に大きくなり、低速域では問題にならなかった要因が顕在化してくる。私はこうした高速域特有の課題に対応するため、制御周期の短縮やセンサーの検出精度向上を、機構設計と並行して検討することを提案してきた。
多色化・高速化が進むほど、機構設計者と制御設計者の連携の重要性は増していく。私自身、機構だけを見ていては解決できない課題に何度も直面し、制御側の担当者と密に議論しながら設計を進める経験を重ねてきた。印刷機械の設計は、機械工学の知識だけでなく、制御工学や材料工学の視点を併せ持つことが求められる、総合的な設計領域だと感じている。
今後もインラインでの品質検査やAIを活用した見当予測など、制御に関わる技術はさらに進化していくと考えられる。そうした新しい技術を機構設計にどう落とし込むかを考えるとき、結局は今回述べたような見当合わせと張力制御の基礎的な考え方が土台になる。新しい制御技術を採用する場合であっても、機構がその性能を活かせる剛性と精度を備えていなければ、宝の持ち腐れになってしまう。基礎を丁寧に押さえたうえで新技術を取り入れる姿勢を、これからも大切にしていきたいと考えている。
コメント