
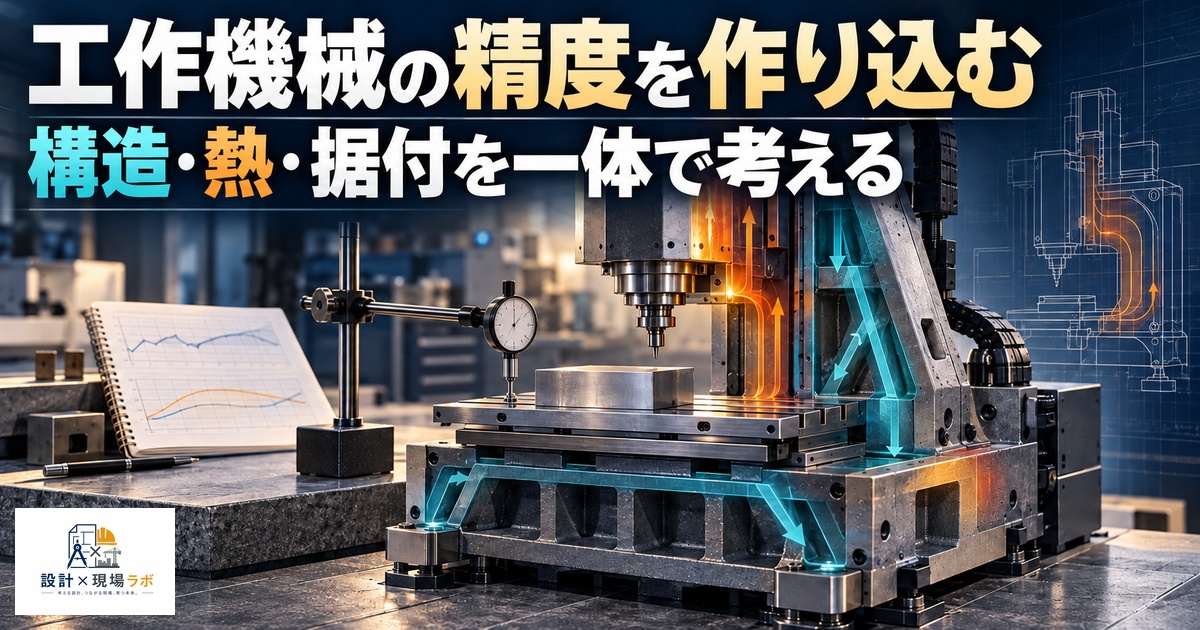
工作機械の設計に関わるようになって痛感したのは、「精度」という言葉が一つの数値に還元できるほど単純なものではないということだった。設計を始めたばかりの頃は、この認識の甘さゆえに何度も苦い経験を重ねることになった。カタログに記載された位置決め精度の数値だけを見ていても、実際に加工される製品の精度を保証したことにはならない。構造の剛性、熱による変形、案内面の摩耗、据付環境まで、あらゆる要素が積み重なって初めて実用上の精度が成立する。本稿では、外部設計者として複数の工作機械の開発案件に携わった経験から、精度をどう設計に落とし込んでいくかを整理する。
工作機械における「精度」の定義——静的精度と動的精度
工作機械の精度を語るとき、まず区別すべきなのが静的精度と動的精度である。静的精度は、機械が停止した状態で測定される幾何学的な精度で、テーブルの平面度や主軸の振れ、各軸の直角度といった項目がこれにあたる。一方、動的精度は実際に加工を行っている最中、切削抵抗や熱、振動といった外乱が加わった状態での精度を指す。
私が設計に携わり始めた当初は、静的精度を高めれば動的精度も自然に向上すると考えていたが、実際には両者の関係はそれほど単純ではないことを学んだ。静的精度が優れていても、切削加工時の抵抗によって構造がわずかにたわみ、加工物の寸法が図面通りに仕上がらないことがある。逆に、多少静的精度が劣っていても、剛性の高い構造で外乱に強い機械であれば、実加工での精度は安定していることもある。
顧客が最終的に求めているのは、カタログスペック上の数値ではなく、実際に加工された製品が要求公差を満たすことである。私はこの視点を持つようになってから、設計レビューの場で「この数値は静的な条件でのものか、実加工を想定した条件でのものか」を必ず確認するようにしている。数値の背景にある測定条件まで理解しないと、その精度が本当に顧客の要求を満たすのかを正しく判断できない。
精度の議論では、繰り返し精度と絶対精度の違いも押さえておく必要がある。同じ位置に何度も戻ってこられる繰り返し精度が高くても、基準位置そのものが真の位置からずれていれば絶対精度は低いままである。私が携わった案件では、量産部品の加工では繰り返し精度が重視される一方、初品の検査や治具の位置決めでは絶対精度が重視されるなど、用途によって求められる精度の性質が異なることを踏まえて設計方針を決めるようにしている。
顧客との仕様検討の場では、こうした精度の分類をあらかじめ共有しておくことがトラブル防止につながる。私は見積もり段階の打ち合わせで、要求されている精度が静的なものか動的なものか、繰り返し精度か絶対精度かを一つずつ確認し、認識の齟齬がないかをすり合わせるようにしている。言葉の定義があいまいなまま契約が進んでしまうと、量産開始後に「聞いていた精度と違う」という深刻な行き違いを招きかねない。精度に関する用語の共通理解を作る作業は地味だが、後工程でのトラブルを未然に防ぐ最も費用対効果の高い工程の一つだと考えている。
構造設計の基本——剛性配分と熱変位対策
工作機械の構造設計における基本方針は、加工に必要な力の伝達経路全体で十分な剛性を確保しつつ、その剛性をどこに重点的に配分するかを見極めることにある。すべての部位を均等に頑丈にすることはコストと重量の面で現実的ではなく、加工点に近い部位、つまり主軸から工作物、そしてベッドに至る力の伝達経路を重点的に固める設計が基本になる。
私が携わったマシニングセンタの構造設計では、コラムとベッドの接合部の剛性が全体の加工精度に大きく影響することを解析と実測の両面から確認した。この接合部の剛性が不足していると、切削抵抗によって主軸先端の位置がわずかにたわみ、加工面に微小な形状誤差として現れる。設計段階でリブの配置を最適化し、接合部の剛性を重点的に高めることで、この影響を実用上問題ないレベルまで抑え込むことができた。解析上は、リブ追加前の接合部剛性が目標値の約70%にとどまっていたが、対角配置のリブを追加した結果、剛性を目標値の110%程度まで引き上げることができ、主軸先端のたわみ量も当初の半分以下に低減できた。
熱変位対策も構造設計と切り離せない課題である。主軸の回転による発熱、モーターやボールねじの発熱、周囲の環境温度変化など、機械には常に複数の熱源が存在し、それぞれが異なる時定数で構造を変形させる。私は構造設計の初期段階から、熱源の位置と構造の熱伝播経路を把握し、熱変形が加工精度に与える影響を最小化する配置を検討するようにしている。
熱対策の基本的な考え方として、熱源を精度に影響しにくい位置に配置する、対称的な構造で熱変形を相殺する、冷却機構で温度上昇そのものを抑えるという三つのアプローチがある。私が携わった案件では、主軸まわりに循環冷却機構を組み込み、熱源そのものの温度上昇を抑えることで、後段の熱変位補正に頼る範囲を最小限にとどめる設計を採用した。構造だけで完璧に熱変位を防ぐことは難しいため、冷却と構造対策を組み合わせる発想が実務上は現実的だと感じている。
対称構造による熱変形の相殺は、特にコストを抑えたい機種で有効な手法である。左右対称の構造にしておけば、温度上昇による膨張が左右で打ち消し合い、加工基準点の変位を小さく抑えられる。私が携わった門形マシニングセンタの設計では、左右のコラムを対称配置にすることで、単純な冷却機構の追加だけに頼らずとも熱変位の影響を実用レベルまで抑制することができた。構造の工夫でコストをかけずに対応できる部分は積極的に活用したいと考えている。
私が経験した熱変位トラブルとその対策
ある高精度加工機の開発で、朝一番の加工と、機械が数時間稼働した後の加工とで、仕上がり寸法に無視できない差が生じるという不具合に直面したことがある。機械停止時の静的精度検査ではまったく問題が見られなかったため、原因の特定に時間を要した。
現場での温度計測を重ねる中で、主軸まわりの温度が稼働開始から数時間かけて徐々に上昇し、それに伴って主軸先端の位置がわずかに移動していることが分かった。朝一番の冷えた状態と、熱的に安定した状態とで基準位置がずれてしまい、その差が加工寸法のばらつきとして現れていたのである。私はこの経験から、工作機械の精度評価は機械が熱的平衡状態に達するまでの過渡特性まで含めて行う必要があると痛感した。実測では、稼働開始から主軸まわりの温度が約8度上昇するまでに3時間程度を要し、その間に主軸先端の位置が0.02mm近く移動していたことが分かった。加工公差が0.01mm単位で管理される部品では、この程度の変位でも無視できない誤差要因になる。
対策として、まず主軸の冷却機構を強化して発熱そのものを抑えるとともに、機械各部に温度センサーを追加し、温度変化に応じて主軸位置を補正するソフトウェア的な熱変位補正機能を導入した。あわせて、稼働開始直後に自動でウォームアップ運転を行い、機械を熱的に安定した状態に近づけてから本加工に入る運用を提案した。機構的な対策と運用面での工夫を組み合わせることで、朝一番と稼働後の寸法差を実用上問題ないレベルまで縮小することができた。
このトラブルを通じて、工作機械の精度は「作った時点」だけでなく「使われ続ける中でどう変化するか」まで見据えて設計すべきだという教訓を得た。以来、私は新規機種の設計において、熱的な過渡特性の評価を初期段階の検証項目に必ず組み込むようにしている。
このトラブル対応の過程では、ユーザーである加工現場の作業パターンを理解することの大切さも学んだ。実際の現場では、機械を止めずに連続稼働させる工場もあれば、昼休みや夜間に機械を停止させる工場もあり、熱的な履歴は使われ方によって大きく異なる。私はそれ以降、想定される稼働パターンを顧客にヒアリングした上で、最も厳しい温度変化条件を基準に熱変位対策の要求水準を設定するようにしている。
主軸・送り軸の精度を支える要素設計
工作機械の精度を直接的に左右する要素として、主軸と送り軸の設計が挙げられる。主軸は工具や工作物を高速で回転させながら高い回転精度を維持する必要があり、軸受の選定と予圧設計が精度と剛性の両面で重要な役割を果たす。私が携わった高速主軸の設計では、アンギュラ玉軸受を用いた予圧構造を採用し、高速回転時の遠心力による予圧変化まで考慮した設計を行った。
送り軸については、ボールねじとリニアガイドの組み合わせが一般的だが、それぞれの取付誤差や熱膨張の影響が位置決め精度に直接跳ね返ってくる。私はボールねじの熱膨張による位置ずれを抑えるため、固定端と支持端の配置を工夫し、熱膨張が生じても軸方向の基準位置がずれにくい構造を採用したことがある。片側固定の単純な構造では、軸長が長くなるほど熱膨張の影響が無視できなくなるため、機種の軸長に応じた最適な支持方式を都度検討する必要がある。私が担当した機種では、軸長1.5mの送り軸において両端固定の単純な構造のままだと、温度上昇5度で軸方向に約0.03mmの伸びが生じる計算だった。固定端・支持端方式に変更し、伸びを一方向に逃がす構造にしたことで、実質的な位置決め誤差への影響を1/3程度まで低減できた。
サーボモーターとボールねじを連結するカップリングの選定も、精度に影響する見落とされがちな要素である。カップリングの剛性が不足していると、加減速時のねじれによって指令位置と実際の位置にわずかなずれが生じ、これが位置決め精度の劣化として現れる。私はカップリングを選定する際、単に許容トルクだけでなく、ねじり剛性の数値まで確認し、要求される位置決め精度に見合った剛性を持つ製品を選ぶようにしている。
主軸と送り軸はそれぞれ独立して設計されがちだが、実際には両者の応答特性が噛み合っていないと、加工中の振動やびびりの原因になることがある。私は主軸の剛性と送り軸の応答性のバランスを検討する際、想定される加工条件下での両者の相互作用をシミュレーションで確認し、設計の初期段階から整合を取るよう心がけている。
主軸の軸受寿命と精度維持のバランスも設計者として悩ましい判断を迫られる部分である。予圧を高めに設定すれば剛性は向上するが軸受の寿命は短くなり、逆に予圧を抑えれば寿命は延びるものの剛性が犠牲になる。私はこの判断を行う際、顧客が想定している使用年数と要求精度の水準を確認し、過剰品質にも過小設計にもならない予圧値を選定するよう心がけている。設計は常にどこかでトレードオフの判断を迫られるものだと、この種の要素設計を通じて改めて実感している。
案内面・軸受の選定と予圧設計
工作機械の直線運動を支える案内面には、すべり案内、転がり案内(リニアガイド)、静圧案内といった複数の方式があり、それぞれ剛性、摩擦特性、減衰特性が異なる。私はこれらの方式を選定する際、要求される精度水準だけでなく、加工時に想定される切削抵抗の大きさや、機械の使用頻度、メンテナンス性まで含めて総合的に判断するようにしている。
リニアガイドは高い位置決め精度と組み立てやすさから広く採用されているが、転がり接触特有の微小な振動特性を持つため、超精密仕上げが求められる用途ではすべり案内や静圧案内の方が有利な場合もある。私が携わった精密研削盤の案内面設計では、振動特性と減衰性能を重視して静圧案内を採用し、油膜による減衰効果によって加工面の面粗度を大幅に改善することができた。具体的には、リニアガイド仕様で面粗度がRa0.4μm程度にとどまっていたところ、静圧案内への変更によりRa0.1μm前後まで改善され、後工程での仕上げ研磨の手間を減らすことにもつながった。
予圧設計は、案内面や軸受のガタを取り除き、剛性を高めるための重要な工程である。予圧を強くすればガタは減り剛性は上がるが、摩擦抵抗と発熱が増加し、それが新たな熱変位の原因になるというトレードオフが存在する。私は予圧量を決める際、必要な剛性を確保できる最小限の予圧にとどめ、過剰な予圧による発熱増加を避けるという方針で設計を進めている。
案内面の選定と予圧設計は、机上の計算だけで最適解を導くことが難しい領域でもある。私は新しい構成を採用する際、可能な限り試作段階での実測を行い、計算上の予測値と実際の挙動のギャップを確認しながら設計を追い込んでいくプロセスを大切にしている。
案内面の潤滑方式も、長期的な精度維持を考えるうえで見落とせない要素である。グリース潤滑と油潤滑では摩擦特性や発熱量が異なり、給油間隔を誤ると摩耗の進行速度が想定より早まることがある。私は潤滑方式を選定する際、要求精度だけでなく、現場でのメンテナンス頻度をどこまで許容できるかを顧客とすり合わせ、無理のない保守サイクルで精度を維持できる構成を提案するようにしている。
据付・調整段階での精度作り込み
どれほど精密に設計・加工された機械であっても、据付や調整の段階での作業品質が伴わなければ、期待した精度は発揮されない。工作機械の据付では、床面の水平出し、機械各部のレベル調整、そして各軸の幾何学的精度の最終調整が求められ、これらは設計図面だけでは完結しない現場作業の領域である。
私が携わった大型工作機械の据付では、床面の不陸によってベッドにわずかなねじれが生じ、これが各軸の直角度誤差として現れる事象を経験した。設計段階でベッド剛性を高めに設計していたにもかかわらず、床面の不陸を完全には吸収しきれなかったのである。この経験から、据付面の要求精度をあらかじめ据付要領書に明記し、施工業者との事前のすり合わせを徹底するよう提案するようになった。
調整段階では、実際にワークを試加工しながら各軸の補正パラメータを追い込んでいく作業も重要である。私は据付調整に立ち会う際、幾何学的な測定データだけでなく、実際の試加工結果を照らし合わせながら、どの補正パラメータがどの誤差成分に効いているかを見極めるようにしている。数値上の補正だけを追いかけると、かえって別の誤差成分を悪化させてしまうことがあるため、複数の測定項目を並行して確認しながら慎重に調整を進める必要がある。
据付・調整はメーカーの専門チームが担当することが多いが、設計者としてもその現場に立ち会い、設計意図がどのように現場作業に反映されているかを確認することには大きな価値がある。図面上の理論と現場での実際の作業のギャップを知ることが、次の機種設計にそのまま活きてくると実感している。
精度検証と経時変化への対応
工作機械の精度は、出荷時の検査をクリアすれば終わりというものではなく、稼働年数を重ねる中で徐々に変化していくものである。案内面の摩耗、ボールねじのバックラッシュの増加、軸受のガタの発生など、経時的な劣化要因は多岐にわたり、これらを見据えた設計と保守計画が求められる。
私が携わった案件では、定期的な精度検査の項目とその判定基準をあらかじめ取扱説明書に明記し、ユーザーが自主的に劣化の兆候を把握できる仕組みを提案した。摩耗しやすい部位については交換手順を分かりやすく整理し、専門の保守員でなくても一定の作業ができるよう配慮した設計を心がけている。精度は設計と製造だけで完結するものではなく、使用開始後の保守活動と一体になって初めて長期的に維持されるものだと考えている。
経時変化を見据えた設計のもう一つの視点は、消耗部品の交換によって精度を回復できる構造にしておくことである。摩耗が進行した部位を機械全体の分解を伴わずに交換できるようにしておけば、ユーザー側の保守負担を大きく減らすことができる。私は新規機種の構造設計において、精度に直結する部位ほど交換のしやすさを意識したレイアウトを検討するようにしている。
工作機械の設計を通じて強く感じるのは、精度とは一度作り込んで終わりのものではなく、構造、熱、据付、保守という複数のレイヤーが折り重なって初めて実現し、かつ維持され続けるものだということだ。設計者としては、目の前の数値目標を達成することだけでなく、その精度が現場でどう使われ、どう変化していくのかまで見通す視野を持ち続けたいと考えている。
これまで複数の機種開発に携わる中で、精度を高めること自体はある程度の投資で実現できても、その精度を長期にわたって維持できる設計に仕上げることの方がはるかに難しいと実感してきた。派手な性能数値の裏で、地道な構造検討と現場への配慮を積み重ねることこそが、結果的に顧客から長く信頼される工作機械につながるのだと、これからも心に留めておきたい。
コメント