
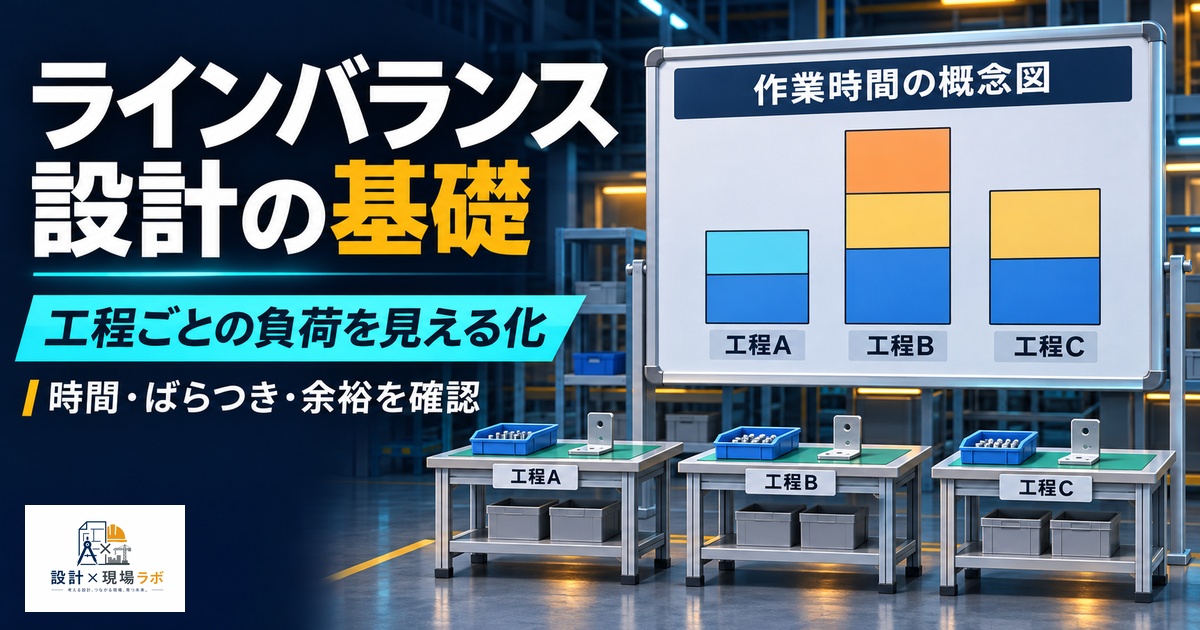
新規ラインの立ち上げやレイアウト変更を検討する際、設備能力や治具の配置ばかりに目が向きがちだが、実際にラインの生産性を決定づけるのは工程間の作業量の均衡である。どれほど個々の設備が高性能でも、特定の工程だけが突出して時間を要すれば、その工程が全体の足を引っ張り、他の工程は待機時間を抱えることになる。私は複数の組立ライン設計に携わる中で、ラインバランスの検討が後回しにされ、稼働後に大幅な手戻りを起こす現場を何度も見てきた。
ラインバランスとは何を揃える作業なのか
ラインバランス設計とは、各工程に割り振られた作業時間を、ライン全体のタクトタイムに近づける形で均等化する作業を指す。工程ごとの作業内容と所要時間を洗い出し、特定の工程だけが突出して時間がかかる状態、いわゆる「ボトルネック」を解消することが目的である。私が設計に携わったある組立ラインでは、最終検査工程だけが他工程の1.5倍の時間を要しており、上流工程がどれだけ効率化されても、検査工程で必ず滞留が発生する状態になっていた。ラインバランスを整えるとは、単に作業を均等に割り振ることではなく、ボトルネックとなる工程を特定し、そこに対して重点的に改善を行うプロセスでもある。このラインでは検査前に仕掛品が山積みになり、床置きスペースの確保自体が新たな課題になるという二次的な問題まで発生していた。ボトルネックを放置すると、単なる生産性の低下だけでなく、レイアウトや在庫管理といった周辺領域にまで悪影響が波及していく点は、設計段階であらかじめ理解しておくべきだと私は考えている。
均衡を取るべき対象は作業時間だけではない。作業者の負荷、設備の稼働率、部品の供給タイミングといった要素も、広い意味でのラインバランスに含まれる。私は設計段階でこれらの要素を一枚のシートにまとめ、工程ごとの負荷を可視化することから作業を始めるようにしている。このシートには作業時間だけでなく、必要な熟練度や資格要件、使用する治工具の種類まで記載し、単なる時間の均衡だけでなく、人的資源の配置計画までを同時に検討できるようにしている。可視化なしに感覚だけでラインを組むと、稼働後に予期せぬ滞留箇所が次々と見つかり、その都度レイアウト変更を迫られることになる。
ラインバランスの議論をする際、私は必ず「均衡」と「余裕」を分けて考えるようにしている。全工程の作業時間を寸分違わず揃えることは現実的ではないし、むしろ危険でもある。わずかな部品供給の遅れや作業者の体調不良でもすぐにライン全体が止まってしまうためだ。私は各工程に数パーセント程度の余裕時間を意図的に残す設計を基本としており、この余裕をどこにどれだけ配分するかも、ラインバランス設計の重要な判断ポイントだと考えている。余裕時間の配分は工程の性質によっても変えるべきで、私は不具合発生時のリカバリーに時間を要する工程には多めの余裕を、逆に単純作業で変動要因の少ない工程には最小限の余裕を割り当てるという考え方を基本方針にしている。こうしたメリハリのある配分によって、ライン全体の実効的な処理能力を最大化できると考えている。
工程分析と要素作業への分解の重要性
ラインバランスを設計する第一歩は、各工程を要素作業に分解し、それぞれの所要時間を正確に把握することである。私はこの分析を行う際、ストップウォッチによる実測とビデオ撮影による動作分析を組み合わせている。特にビデオ分析は有効で、作業者本人が無意識に行っている「待ち」や「探す」といった非付加価値時間を客観的に洗い出すことができる。私が担当したある工程では、部品を探す動作だけで1サイクルあたり8秒を要しており、これを部品トレーの配置変更だけで3秒まで短縮できた経験がある。1日あたり数百サイクルを繰り返すラインでは、この5秒の差が積み重なって数十分単位の生産性向上につながり、追加投資をほとんど伴わない改善として現場からも高く評価された。
要素作業への分解にあたっては、作業者本人へのヒアリングも欠かせない工程だと私は考えている。ビデオ分析だけでは、作業者が長年の経験で身につけたコツや、逆に無理のある姿勢で行っている作業までは読み取れないことがある。私は分析結果を作業者本人に見せながら、なぜその動作をしているのかを直接聞き取るようにしている。この対話を通じて、単に時間を短縮するだけでなく、作業者の負担を軽減しながら効率化する改善策が見つかることも多い。要素作業の分解粒度についても経験則がある。あまりに細かく分解しすぎると分析自体に時間がかかりすぎ、逆に粗すぎると改善のポイントが見えなくなる。私はおおむね3秒から10秒程度の単位で作業を区切ることを目安にしており、この粒度であれば分析工数と改善効果のバランスが取りやすいと感じている。
要素作業への分解は、単に時間を測るだけでなく、各作業がどの設備や治具に依存しているかを整理する作業でもある。私は分解した要素作業を「付加価値作業」「準備作業」「移動作業」「検査作業」の四つに分類し、それぞれの割合を工程ごとに比較するようにしている。この分類により、どの工程にどのような無駄が偏っているかが一目で分かるようになり、改善の優先順位をつけやすくなる。
| 工程 | 要素作業時間(秒) | 分類の内訳 |
|---|---|---|
| 部品供給 | 12 | 移動作業が多い |
| 組付け | 28 | 付加価値作業が中心 |
| 検査 | 42 | 検査作業に偏重 |
| 梱包 | 18 | 準備作業が目立つ |
この表からも分かるように、検査工程が突出して時間を要しており、他の工程と比較して明らかにボトルネックとなっている。私はこうした表を作成した際、単に数値の大小を比較するだけでなく、なぜその工程に時間がかかっているのかを深掘りするようにしている。検査工程の場合、外観確認と機能確認の両方を一人の作業者が担っていることが多く、これを分離できないか、あるいは自動化できないかといった観点で改善策を検討していく。表に整理することで、感覚的な議論から一歩進んだ、根拠のある改善提案がしやすくなる。
山積み表によるボトルネックの可視化
工程ごとの作業時間を把握したら、次に行うのが山積み表の作成である。横軸に工程、縦軸に作業時間を取った棒グラフを作り、各工程の作業時間を並べて視覚化することで、突出して時間のかかる工程が一目瞭然になる。私はこの山積み表を、設計段階だけでなく量産開始後も定期的に更新するよう現場に提案している。というのも、部品仕様の変更や作業者の習熟度の変化によって、当初は問題なかった工程が後からボトルネックに変わることが珍しくないからだ。
山積み表を作成する際に私が重視しているのは、平均値だけでなくばらつきも同時に記録することだ。ある工程の平均作業時間がタクトタイム内に収まっていても、作業者による習熟度の差でばらつきが大きい場合、特定の作業者が担当する時にだけ滞留が発生する。私が担当した現場では、平均値だけを見てバランスが取れていると判断していたところ、実際には特定のシフトで慢性的な遅延が発生していたことが、ばらつきのデータを取り始めて初めて明らかになった。ばらつきの原因を掘り下げると、多くの場合は治工具の使い勝手や部品供給のタイミングのズレに行き着く。数値の裏にある現場の実態まで踏み込んで確認する姿勢が、山積み表を単なる資料で終わらせないために欠かせないと感じている。
山積み表はエクセルで簡易に作成することもできるが、私は複数製品を扱うラインでは製品ごとに色分けした積み上げグラフを使うことを勧めている。単一製品だけを想定した山積み表では、製品切り替え時に特定工程の負荷が急増するケースを見落としがちになる。複数製品を重ねて表示することで、どの製品の組み合わせで生産する際に最もバランスが崩れやすいかを事前に把握でき、生産計画の組み方にもフィードバックできるようになる。私が担当した多品種少量生産のラインでは、この分析によって特定の製品群を連続して流すと検査工程が慢性的に逼迫することが判明し、生産順序の組み方を変えるだけで設備投資をせずに滞留を解消できた。ラインバランスの改善は必ずしも設備や人員の追加を意味するわけではなく、既存資源の使い方を見直すだけで大きな効果が得られることも多いと実感している。
工程再配分と作業の組み替え
ボトルネックが特定できたら、次に行うのは作業の再配分である。私が現場でよく用いる手法は、ボトルネック工程の作業の一部を、余裕のある前後工程に移管することだ。ただし、単純に作業を移すだけでは、移管先の工程が新たなボトルネックになるリスクがあるため、移管する作業の性質を慎重に見極める必要がある。私が担当したある案件では、検査工程の外観チェックの一部を組付け工程に前倒しすることで、検査工程の負荷を下げつつ、組付け工程の待ち時間を有効活用することができた。
作業の再配分と並行して検討すべきなのが、設備の追加投資による工程分割である。私はコストと効果を天秤にかけ、既存作業の組み替えだけで解決できるボトルネックについては極力設備投資を避け、どうしても物理的な処理能力が不足している場合にのみ設備増強を提案するようにしている。安易に設備を増設すると、初期投資がかさむだけでなく、ライン全体のレイアウトに制約が生じ、将来の変更対応力を損なうことにもつながる。
作業の再配分を行う際には、工程間の技能要求レベルの違いにも注意を払う必要がある。私が経験した失敗例では、検査工程の一部作業を単純に組付け工程へ移管した結果、組付け作業者に検査スキルが不足しており、見逃しによる不良流出が一時的に増加したことがあった。以降、私は作業移管を提案する際、必ず移管先の作業者に必要な教育やダブルチェック体制を並行して設計するようにしている。作業量の均衡だけを追い求めて品質を犠牲にしては本末転倒である。
多工程持ちとセル生産という選択肢
ラインバランスの均衡を取る手法として、コンベア方式の直列ラインだけでなく、一人の作業者が複数工程を担当する多工程持ちや、セル生産方式への転換も有効な選択肢である。私が支援したある少量多品種の生産現場では、直列ラインでは工程数に対して製品ごとの作業内容の差が大きく、ラインバランスの均衡が構造的に取りづらい状況だった。そこで工程を再編し、一人の作業者が複数の関連工程をこなすセル方式に切り替えたところ、工程間の待ち時間そのものが発生しない構造になり、生産性が大きく向上した。
多工程持ちへの移行を検討する際に注意すべきは、作業者の多能工化に要する教育期間である。私はこの移行を提案する際、必ず段階的な教育計画を合わせて提示するようにしている。一度にすべての作業者に多工程を任せようとすると、習熟度不足による品質低下や生産性の一時的な落ち込みが避けられない。私が担当した現場では、まず特定の作業者数名を先行して多能工化し、その効果と課題を検証したうえで、段階的に対象を広げていくアプローチを取った。教育期間中は一時的に生産性が下がることを前提に計画を組む必要があり、私は経営層への説明の際、短期的な生産性低下と中長期的な柔軟性向上をセットで提示するようにしている。多能工化のメリットは平常時の効率だけでなく、欠勤者が出た際の代替対応力にも表れるため、費用対効果を単純な生産性指標だけで測らないよう注意を促している。
セル生産方式を採用する場合、レイアウト設計にも直列ラインとは異なる配慮が求められる。私はセル内の部品配置を、作業者の利き手や動線を考慮して個別に最適化するようにしている。直列ラインであれば全工程で共通のレイアウトを使い回せるが、セル生産では作業者一人あたりの作業範囲が広がる分、無駄な移動距離が生産性に直結しやすい。私が設計したセルでは、部品棚の高さと角度を作業者の体格に合わせて微調整しただけで、1サイクルあたりの時間が数秒短縮された例もある。このセルでは、あわせて工具の配置を利き手側に統一するだけでも、動作の切り返しが減り、作業者からは「疲れにくくなった」という声も寄せられた。
デジタルツールを活用したシミュレーション
近年は、ラインバランスの検討にシミュレーションソフトを活用する機会も増えている。私自身、大規模なラインの新設案件では、実際のレイアウトを組む前にシミュレーションで工程間の滞留状況を事前に確認するようにしている。実機を組んでから問題が発覚すると、レイアウト変更に多大なコストと時間がかかるため、仮想空間上で複数のシナリオを比較検討できるメリットは非常に大きい。私が担当した案件では、シミュレーション上で3パターンのレイアウト案を比較し、実際に稼働させる前に最も滞留の少ない構成を選定することができた。
ただし、シミュレーションには限界もある。作業者の疲労やモチベーションといった人的要素、部品供給の突発的な遅延といった現場特有の変動要因は、モデルに完全には反映しきれない。私はシミュレーション結果をあくまで初期案の絞り込みに使い、最終的な調整は実機での試運転データを基に行うという二段構えのアプローチを徹底している。ツールに頼りきるのではなく、現場実測とのすり合わせを怠らないことが、精度の高いラインバランス設計につながると考えている。
シミュレーションを活用するもう一つの利点は、投資判断の根拠を関係者に示しやすくなることだ。私が経験した案件では、設備増強の是非をめぐって経営層と現場の意見が分かれることがあったが、シミュレーション結果を用いて増強前後の生産性差を数値で示すことで、合意形成がスムーズに進んだ。感覚的な議論に終始しがちなラインバランスの検討を、定量的なデータに基づく意思決定に変えられる点は、シミュレーションツールの大きな価値だと感じている。私が使用しているツールでは、稼働率や仕掛在庫の推移もあわせて可視化できるため、単にタクトタイムの均衡だけでなく、ライン全体の在庫圧縮効果まで含めた総合的な評価が可能になる。設備投資の稟議を通す際には、こうした複数の指標を組み合わせて提示することで、投資判断の納得感を高めることができると実感している。
継続的な見直しがバランスを維持する
ラインバランスは一度設計して終わりというものではない。製品仕様の変更、部品調達先の変更、作業者の入れ替わりなど、様々な要因によって工程間のバランスは常に変動していく。私は量産開始後も定期的に山積み表を更新し、当初想定していたバランスが崩れていないかを確認する運用を現場に定着させるようにしている。特に新製品の追加や仕様変更があった際には、既存のバランスに与える影響を必ず事前に評価するプロセスを組み込むことを推奨している。
ラインバランス設計は、地味な現場改善のように見えて、実際には生産性を左右する最も基礎的で影響力の大きい設計業務の一つである。私はこれまで数多くのラインに関わってきたが、バランスの取れたラインほど、作業者のストレスが少なく、品質も安定しやすい傾向があると実感している。設計者としてラインバランスに真剣に向き合うことは、単なる効率化にとどまらず、現場で働く人々の働きやすさにも直結する取り組みだと考えている。
最後に強調しておきたいのは、ラインバランス設計は設計部門だけで完結するものではないということだ。私はこの検討を進める際、必ず生産技術、品質保証、そして現場の作業リーダーを巻き込んだ体制を組むようにしている。設計者だけの視点で理想的なバランスを描いても、現場の実情と乖離していれば絵に描いた餅で終わってしまう。関係者全員が同じデータを見ながら議論できる環境を整えることが、机上の計算を実際に機能するラインへと落とし込むための最短経路だと私は考えている。
私は新しいラインの設計依頼を受けるたびに、まず既存ラインのバランス状況を診断することから始める。バランスの崩れは往々にして表面化しにくく、生産数量が計画を下回っていても、その原因が特定工程の滞留にあると気づかれていないことが多い。地道な計測と可視化を積み重ねることでしか見えてこない課題だからこそ、設計者が主体的に関わる価値があると、これまでの経験を通じて強く感じている。数値化されていない「なんとなく忙しい工程」を放置したまま生産計画を組んでも、期待した効果は得られない。私はこれからも、感覚的な議論に頼らず、まず計測から入るという姿勢を崩さずに現場と向き合っていきたいと考えている。
コメント