
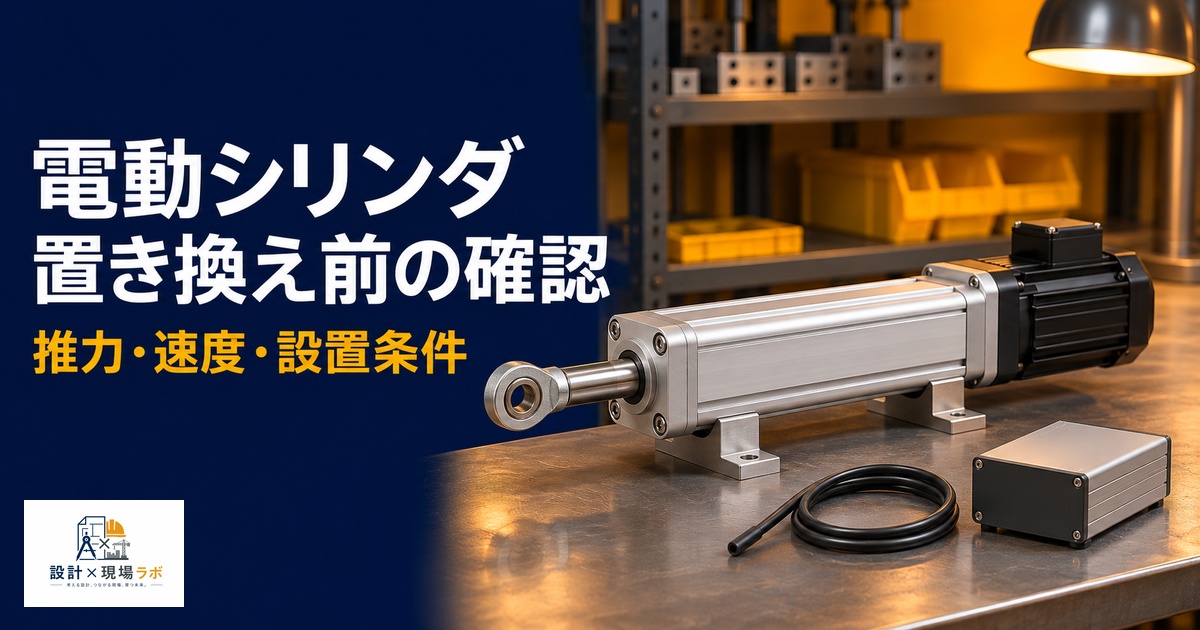
「この空圧シリンダ、電動に置き換えられませんか」という相談を受ける機会が、ここ数年で明らかに増えている。省エネや位置決め精度への要求が高まる中、私は大手メーカーに常駐する外部設計者として、数多くの空油圧機構を電動シリンダへ置き換える設計に携わってきた。今回はその置き換え判断の実務を、選定基準から推力・速度・ストロークの決め方、コスト比較、置き換え時の落とし穴まで一通り整理していく。
空油圧から電動シリンダへの置き換えが増える背景
空圧シリンダは構造が単純でコストも安く、長年にわたり搬送・押し出し機構の主役であり続けてきた。しかし近年は、位置決め精度やエネルギー効率への要求が強まり、電動シリンダへの置き換えを検討する案件が増えている。私が担当したプレス工程の押し出し機構では、従来の空圧シリンダでは中間位置での停止精度が出せず、複数のストロークパターンに対応するために電動シリンダへの切り替えを提案したことがある。切り替え後は、機種替えのたびにストロークやスピードを設定変更するだけで対応でき、段取り替えにかかる時間そのものも大幅に短縮できた。以前はエア配管や機械式ストッパーの調整に一回あたり三十分ほどかかっていた段取り替えが、電動化後はコントローラ上でのパラメータ切り替えだけで数分程度に短縮された。
省エネの観点も置き換えの大きな動機になっている。空圧システムはコンプレッサでの圧縮空気生成に多くのエネルギーを消費し、配管の漏れによる損失も無視できない。私が関わった工場では、エネルギー使用量の可視化調査を行った結果、空圧システム全体の消費電力のうち、実際に仕事として使われている割合が驚くほど低いことが判明し、これをきっかけに主要な空圧軸を段階的に電動化する方針が固まった。
油圧シリンダについても、大出力を必要とする一方でオイル漏れやメンテナンスの手間が課題視されるケースが増えている。私が担当した重量物搬送装置では、油圧シリンダの定期メンテナンスにかかる時間とコストが年々問題視されており、電動シリンダへの置き換えによって保守性を大幅に改善できた事例がある。従来は半年ごとにオイル交換と漏れ点検で丸一日を要していたが、電動化後はその作業そのものがなくなり、年間で見ても保全工数を大きく圧縮できた。オイル交換や漏れ点検といった作業自体がなくなったことで、保全担当者の負担が減り、他の設備の保全に時間を割けるようになったという副次的な効果もあった。ただし、大推力が必要な場面では油圧の優位性が依然として大きく、すべての用途で電動化が正解というわけではない点には注意が必要だ。
制御性への要求の高まりも背景の一つとして無視できない。近年は生産ラインの多品種少量生産化が進み、同じ設備で複数のワークサイズやストロークパターンに対応したいという要求が増えている。空圧シリンダでは基本的にストロークエンドでの停止しかできないのに対し、電動シリンダであれば中間位置での柔軟な停止や速度変更がソフトウェア側の設定変更だけで対応できる。私が担当した多品種対応ラインでは、この柔軟性の高さが電動化を決断する最大の理由になった。
置き換え判断の基準
置き換えを検討する際、私はまず求められている動作の本質を整理することから始める。単純な二点間の往復動作であれば空圧シリンダのままで十分なことが多く、複雑な位置決めや速度制御が必要な場合に初めて電動化のメリットが際立ってくる。安易に「電動の方が高性能だから」という理由だけで置き換えを進めると、コストに見合わない過剰投資になりかねない。
判断基準として私が重視しているのは、位置決め精度・速度制御の必要性・稼働頻度・設置環境の四点だ。位置決め精度がミリ単位以下で求められる用途、複数の速度パターンを切り替えたい用途では、電動シリンダの優位性が明確に出る。逆に、単純なオン・オフ動作を高頻度で繰り返す用途では、応答性とコストの面で空圧シリンダが有利な場合も多い。私が過去に相談を受けた案件でも、単純な二点間往復を高速で繰り返す用途に電動化を検討したものの、実際の要求仕様を整理してみると空圧シリンダのままで十分対応できることが分かり、置き換えを見送った例がいくつもある。すべてを電動化することが目的化してしまわないよう、常に本来の目的に立ち返ることを意識している。
稼働頻度についても慎重な検討が必要だ。私が担当した高頻度動作の搬送装置では、電動シリンダのボールねじ機構に想定以上の負荷がかかり、当初のカタログ寿命よりも早く摩耗が進行する懸念が設計段階で浮上した。このように、単純な性能比較だけでなく、実際の稼働条件を踏まえた耐久性の検討まで含めて置き換え判断を行うことが重要だと考えている。
設置環境も判断基準として軽視できない項目だ。粉塵や水滴が多い環境では、電動シリンダの防塵・防滴等級を通常よりも高いグレードで選定する必要があり、これがコストに大きく影響することがある。私が担当した食品工場向けの案件では、洗浄水が直接かかる環境であったため、防水等級の高い専用機種を選定せざるを得ず、当初想定していたコストメリットが薄れてしまった経験がある。設置環境の想定が甘いまま標準機種で見積もりを進めてしまうと、後工程で機種変更が発生し、スケジュールにも影響が及ぶ。設置環境の厳しさは、置き換え判断において早い段階で確認しておくべき重要な要素だ。
推力・速度・ストロークの選定
電動シリンダの選定では、推力・速度・ストロークの三要素を、実際の負荷条件に基づいて正確に見積もる必要がある。推力については、静的な荷重だけでなく、加減速時の慣性力を含めた動的な負荷を考慮しなければならない。私が担当した案件では、静荷重だけを基準に選定したところ、実際の加減速時に必要な推力が不足し、選定をやり直した経験がある。
速度に関しては、電動シリンダは空圧シリンダに比べて高速動作が苦手な場合が多いという特性を理解しておく必要がある。空圧シリンダは瞬間的な高速動作に強い一方、電動シリンダはモータとねじ機構の特性上、急激な速度変化には限界がある。私は置き換え検討の初期段階で、既存の空圧シリンダの動作波形を実測し、電動シリンダで再現可能な速度プロファイルかどうかを必ず確認するようにしている。この実測を怠ると、机上の検討では問題ないと判断した仕様が、実際の立ち上げ段階でタクトタイムを満たせないという事態に陥りかねない。過去に一度、この確認を簡略化してしまい、現地調整で速度プロファイルの見直しに想定以上の時間を要した苦い経験がある。
ストロークの選定では、必要なストローク長に対して十分な余裕を持たせることに加え、ねじ機構の座屈も考慮する必要がある。ストロークが長くなるほどロッドの座屈リスクが高まるため、私はストロークが一定以上になる案件では、必ずガイド機構を追加するか、座屈に強い太径のロッドを採用するかの検討を行っている。この検討を怠ると、荷重をかけた際にロッドがたわみ、位置決め精度が悪化する原因になる。
推力計算においては、摩擦係数や効率係数の見積もりにも注意が必要だ。カタログに記載された理論値をそのまま使うと、実際の設置角度や取り付け姿勢によって発生する余分な負荷が考慮されず、選定した機種の推力が不足することがある。私は横置き設置と縦置き設置とで負荷のかかり方が大きく異なる点を踏まえ、設置姿勢ごとに個別の推力計算を行うようにしている。実際、同じ荷重条件でも縦置きでは横置きに比べて必要推力が一割から二割ほど増える場合があり、この差を見落とすと選定した機種の余裕がほとんどなくなってしまう。特に縦置きで荷重を保持する用途では、自重による影響を余裕を持って見積もることが欠かせない。
駆動方式(ボールねじ/台形ねじ)の選び方
電動シリンダの駆動方式には主にボールねじと台形ねじがあり、それぞれ特性が異なる。ボールねじは摩擦が少なく高効率で、高精度な位置決めに向いている。私が担当した精密搬送装置では、繰り返し位置決め精度への要求が厳しかったため、ボールねじ式の電動シリンダを採用した。
一方、台形ねじは摩擦が大きい分、逆効率が低く、外力による自走(バックドライブ)を抑えられるという特性がある。私が担当した縦置き設置の押し付け機構では、電源が切れた際に自重で軸が下がってしまうことを防ぐ必要があり、この特性を活かして台形ねじ式を選定した。ボールねじ式では自走防止のために別途ブレーキ機構を追加する必要があり、コストと構造が複雑になるため、用途によっては台形ねじの方が合理的な選択になることがある。私はこの自走のリスクを見落としたまま選定してしまうと、停電時や非常停止時に思わぬ落下事故につながりかねないと考えており、垂直方向に荷重がかかる用途では特に慎重に確認するようにしている。
効率の違いはランニングコストにも影響する。ボールねじは高効率な分、同じ推力でも消費電力が少なく済むが、部品コストは台形ねじより高い傾向がある。私は選定の際、初期コストと運用時のエネルギーコストの両方を試算し、稼働頻度が高い用途ではボールねじ、稼働頻度が低くコストを抑えたい用途では台形ねじという使い分けを提案することが多い。
騒音特性にも違いがある。ボールねじはボールが循環する際に特有の転がり音を発生させることがあり、台形ねじは滑り接触のため比較的静かな傾向がある。私が担当した静音性が求められるオフィス機器向けの案件では、この特性差を考慮して台形ねじ式を選定した。逆に高速動作が求められる搬送用途では、多少の騒音よりも効率と速度性能を優先し、ボールねじ式を選ぶことが多い。用途によって重視すべき特性が変わることを、選定のたびに意識するようにしている。
制御・配線面での検討事項
空油圧から電動シリンダへの置き換えで見落とされがちなのが、制御・配線面での変更規模だ。空圧シリンダは電磁弁と配管で構成されるシンプルな制御系であるのに対し、電動シリンダはモータドライバやコントローラが必要になり、制御盤の設計自体を見直す必要が生じることが多い。私が担当した案件では、既存の制御盤にモータドライバを収める十分なスペースがなく、制御盤全体の更新が必要になったことがある。
配線についても、動力線と信号線を明確に分離し、ノイズ対策を施す必要がある。電動シリンダはパルス信号やエンコーダ信号を扱うため、動力線からのノイズの影響を受けやすい。私は電動化する際、配線経路を新たに検討し、動力線と信号線を別のダクトに通すよう設計変更を行うことを標準としており、既存配管ルートの流用可否も含めて事前に検討している。この配慮を怠ると、稀に発生する誤動作の原因究明に多くの時間を取られることになる。実際、私が対応した案件の一つでは、動力線と信号線を同じダクトに通してしまったことが原因で、間欠的に位置決め異常が発生し、原因特定までに数日を要したことがあった。配線設計の基本を徹底することの重要性を、この経験から改めて痛感した。原因を特定するまでに現地対応だけで延べ三日ほどを要し、動力線と信号線をダクトごと分離し直してからは同様の異常は再発していない。
上位制御システムとの通信方式の検討も欠かせない。既存のPLCとどのように通信させるか、パルス列制御にするかフィールドネットワークで接続するかによって、必要な配線・設定作業の規模が大きく変わる。私はこの検討を置き換え計画の初期段階で行い、既存システムへの影響範囲を早めに把握するようにしている。
パラメータ設定の複雑さも、電動化に伴って新たに発生する検討事項だ。空圧シリンダはスピードコントローラの調整程度で済んでいたのに対し、電動シリンダは加減速時間・目標速度・トルク制限など、設定すべきパラメータが格段に増える。私は初めて電動シリンダを導入する現場に対しては、必ず基本的なパラメータ設定の考え方をまとめた簡易資料を用意し、現場担当者が自力で微調整できるように配慮している。専門用語を極力避け、実際の動作結果と設定値の関係を図解で示すことで、制御に不慣れな担当者でも直感的に理解できるよう工夫している。設計者がいなくなった後も現場だけで運用を続けられる状態を作ることが、円滑な立ち上げにつながる。
コスト比較の実務
置き換えの意思決定では、初期コストだけでなくライフサイクル全体でのコストを比較することが欠かせない。私は比較検討の際、機器の初期導入費用に加え、エネルギーコスト、メンテナンス費用、部品交換頻度を含めた総所有コストを試算するようにしている。空圧システムは初期コストが低い一方、コンプレッサの稼働に伴うエネルギーコストが継続的に発生する。
私が担当した案件では、初期投資だけを見ると電動シリンダの方が数倍高価だったが、エネルギーコストとメンテナンス費用を五年間で試算した結果、電動化した方が総コストで有利になるという結論に至った。試算では、五年間の累計コストで電動シリンダが空圧システムをおよそ二割ほど下回る結果となり、初期投資の差額は三年目あたりで回収できる見込みだった。この試算結果を経営層に提示することで、初期投資への懸念を払拭し、電動化の意思決定を後押しすることができた。数字で裏付けられた試算資料があるかどうかで、設備投資の意思決定にかかる時間が大きく変わってくることを、複数の案件を通じて実感している。
ただし、すべての案件でこの結論になるわけではない。稼働頻度が低い設備や、既存の空圧インフラが十分に整備されている工場では、電動化のメリットが薄れることもある。私はコスト比較を行う際、その工場固有のエネルギー単価や既存インフラの状況まで踏まえて試算することを重視しており、一般論としての比較結果を鵜呑みにしないよう注意している。
段階的な置き換えという選択肢も、コスト面での現実的な落としどころになることが多い。すべての空圧軸を一度に電動化するのではなく、精度要求が高い軸や故障頻度が高い軸から優先的に電動化し、効果を検証しながら段階的に展開していく進め方だ。私が担当した工場では、この段階的アプローチにより初期投資を分散させながら、実際の効果をデータで確認した上で次のフェーズに進むことができ、社内の合意形成もスムーズに進んだ。最初の一軸で得られた具体的な改善効果を社内で共有できたことが、その後の展開を後押しする最大の説得材料になった。
置き換え時の落とし穴
最後に、実際の置き換え作業で私が経験してきた落とし穴をいくつか紹介する。まず多いのが、取り付け寸法の互換性を軽視してしまうケースだ。空圧シリンダと電動シリンダでは、取り付けブラケットの形状や全長が異なることが多く、既存の架台をそのまま流用できないことがある。私は置き換え検討の初期段階で、必ず現物採寸を行い、干渉が発生しないかを確認するようにしている。
もう一つの落とし穴は、動作音や振動の変化だ。空圧シリンダの排気音がなくなる一方、電動シリンダ特有のモータ音やギア音が新たに発生することがある。私が担当した案件では、静音化を目的の一つとして電動化を進めたにもかかわらず、実際には別の音が発生し、現場から思わぬ指摘を受けたことがあった。事前に類似機種での動作音を確認しておくことの重要性を、この経験から学んだ。現地での実測ができない場合は、メーカーのショールームで実機を確認するなど、可能な範囲で音の実態を把握するよう努めている。
最後に、非常停止時の挙動の違いにも注意が必要だ。空圧シリンダは電源遮断時に排気して力が抜けることが多いが、電動シリンダはブレーキ付きモータを使用する場合、電源が切れてもその位置を保持し続けることがある。この挙動の違いが安全設計に影響することもあるため、非常停止シーケンスの見直しまで含めて置き換え計画を立てることを、私は必ず設計の初期段階で確認するようにしている。
これらの落とし穴に共通しているのは、電動シリンダをただの「高機能な空圧シリンダの代替品」として捉えてしまうと見落としやすいという点だ。駆動原理が異なれば、動作特性も安全上の考慮点も変わってくる。置き換えを検討する際は、性能表の比較だけでなく、実際の使用環境や安全設計まで含めて総合的に見直す姿勢が欠かせないと、これまでの経験を通じて強く感じている。今後も現場で得た知見を積み重ねながら、より確実な置き換え提案を続けていきたいと考えている。技術の選択肢が広がる時代だからこそ、目先の性能だけに惑わされない冷静な判断を心がけたい。
コメント