
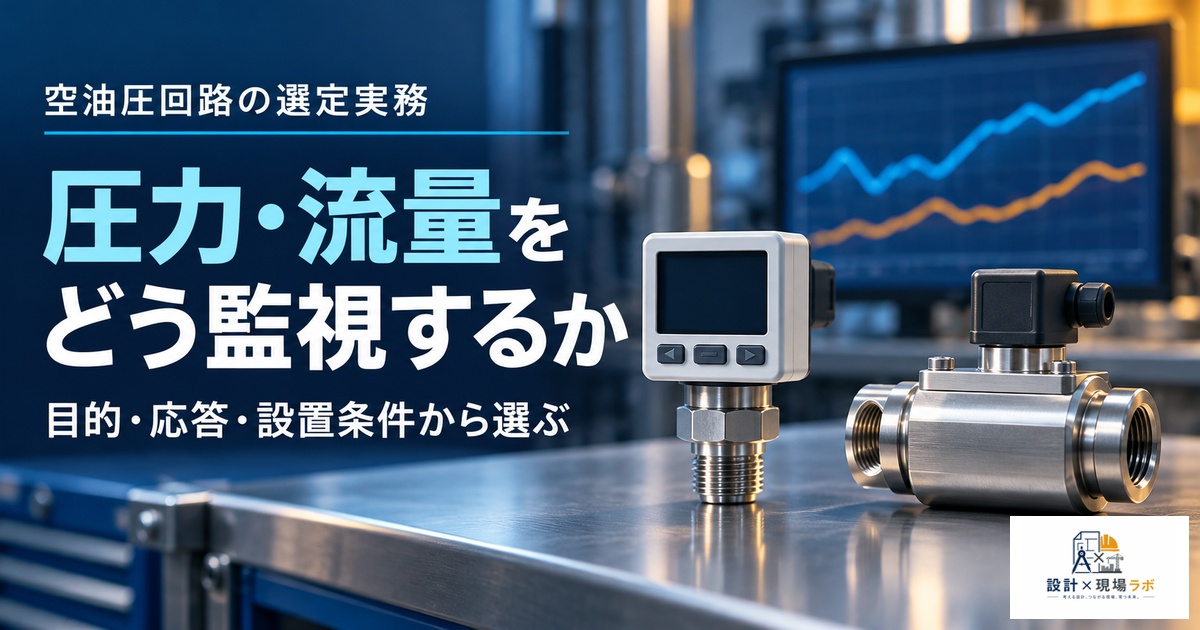
空油圧回路は、動かすだけなら比較的簡単に組める。しかし「正常に動いているかどうかをどう判断するか」という監視の視点が抜け落ちると、異常の発見が遅れ、大きなトラブルに発展しかねない。圧力スイッチや流量計は、回路の状態を数値として捉えるための重要な監視部品だ。今回は、私がこれまでの現場で培ってきた圧力スイッチ・流量計の選定実務について、具体的な事例を交えて紹介したい。
監視設計の重要性を痛感した経験
私が圧力スイッチや流量計の選定を本格的に意識するようになったのは、ある油圧プレス設備で発生したトラブルがきっかけだった。その設備では油圧ポンプの吐出圧力が徐々に低下していたにもかかわらず、監視の仕組みがなく異常に気づくのが遅れ、最終的にプレス動作が不安定になってから初めて問題が発覚した。原因を調べると、フィルタの目詰まりが徐々に進行し、圧力損失が増大していたことが分かった。もし圧力スイッチによる常時監視を組み込んでいれば、もっと早い段階で異常を検知できていたはずだった。
この経験を通じて、私は動作を実現する回路設計だけでなく、その回路が正常に機能しているかを常に見張る監視設計もまた、設計者の重要な責務であると強く意識するようになった。それ以来、私が担当する空油圧回路の設計では、必ず「どこに、どのような監視点を設けるか」という検討を、回路図を描く初期段階から組み込むようにしている。
監視点の検討にあたって私が意識しているのは、単に異常を検知するだけでなく、異常の予兆を捉えられるかという視点だ。圧力が完全にゼロになってから初めて異常と判断するような設計では、対応が後手に回ってしまう。私は正常範囲の下限値にも警告としてのしきい値を設定し、完全な異常に至る前段階で作業者に気づきを促せるような多段階の監視設計を心がけている。
具体的には、多くの案件で「警告レベル」と「異常停止レベル」の二段階のしきい値を設定するようにしている。警告レベルに達した時点では設備を止めずに、パトランプの点灯やモニタ画面への表示によって作業者に注意を促すだけにとどめ、実際に異常停止レベルに達した場合にのみ設備を緊急停止させる。この二段階方式を採用することで、軽微な変動のたびに生産ラインが止まってしまうという事態を避けつつ、重大な異常が発生する前に保全担当者が対応できる猶予を確保できる。私はこの考え方を、圧力だけでなく流量や温度といった他の監視項目にも一貫して適用するようにしている。たとえば油圧回路の常用圧力が7MPaの設備であれば、警告レベルを6MPa程度、異常停止レベルを5.5MPa程度に設定するといった具合に、実際の圧力変動幅を実測したうえで数値を決めるようにしており、感覚だけでしきい値を決めることは避けている。
圧力スイッチの種類と選定の考え方
圧力スイッチには、機械式のダイヤフラム型やベローズ型、電子式の半導体圧力センサーを内蔵したタイプなど、様々な種類がある。機械式は構造がシンプルで堅牢だが、設定圧力の変更に工具が必要だったり、微妙な圧力変動への追従性がやや劣ったりする。電子式は設定変更がボタン一つで行え、出力形式もアナログとデジタルの両方を選べる柔軟性があり、近年の設備では電子式が主流になりつつある。
私が担当したある組立設備の案件では、当初コストを抑えるために機械式の圧力スイッチを検討していた。しかし、この設備では生産する製品の種類によって適正な圧力設定が異なり、段取り替えのたびに圧力設定を変更する必要があることが分かった。機械式では設定変更のたびに工具を使った調整が必要で、段取り替え時間の増大につながることが懸念された。最終的には電子式の圧力スイッチを採用し、あらかじめ製品ごとの設定値をコントローラに登録しておくことで、段取り替え時にボタン一つで設定を切り替えられるようにした。
電子式の圧力スイッチを選ぶ際、私が特に注意しているのが応答速度とヒステリシスの設定だ。応答速度が遅い機種では、瞬間的な圧力変動を検知できず、実際には異常が起きていても見逃してしまうことがある。逆にヒステリシス幅を狭く設定しすぎると、正常範囲内のわずかな圧力変動でもスイッチが頻繁にオンオフを繰り返し、チャタリングのような誤動作を招くことがある。私はこの二つのバランスを、実際の圧力波形を確認しながら現場で微調整するようにしており、必要に応じてオシロスコープやデータロガーを持ち込んで実測することもある。ある案件では、ヒステリシス幅を常用圧力の±2%程度に設定することで、誤動作と応答遅れのバランスが取れることを実測で確認し、それ以降はこの数値を初期設定の目安として使うようにしている。
耐圧性能の選定も見落とせないポイントだ。回路の常用圧力だけを基準に機種を選んでしまうと、始動時や急停止時に発生するサージ圧に耐えられず、早期に故障してしまうことがある。私は常用圧力に対して1.5倍から2倍程度の耐圧余裕を持つ機種を選定の基本方針としており、特に油圧回路のようにサージ圧が発生しやすい系統では、この余裕率をさらに厚めに設定するようにしている。以前、この余裕を十分に見込まずに選定してしまった案件で、稼働開始から半年ほどでダイヤフラムが破損するというトラブルを経験したことがあり、それ以来、耐圧余裕の確保は絶対に妥協しない項目として扱っている。具体的には、常用圧力7MPaの油圧回路であれば、始動時のサージ圧が瞬間的に10MPaを超えることも珍しくなく、耐圧14MPa以上の機種を選ぶことを基本方針としている。
流量計の選定と使い分け
流量計にも様々な方式があり、代表的なものにフロート式、タービン式、超音波式、熱式(カルマン渦式含む)がある。フロート式は構造がシンプルで目視確認がしやすく、比較的安価に導入できる反面、精度や応答速度には限界がある。タービン式は高い精度が得られるが、可動部があるため耐久性や圧力損失の面で注意が必要だ。超音波式は非接触で流体に触れずに測定できるため、薬液や食品など接液部の清浄性が求められる用途に適している。
私が担当したある冷却水循環設備の案件では、冷却水の流量が一定値を下回ると設備を緊急停止させるインターロックを組む必要があった。この用途では、高精度な流量測定よりも、確実な異常検知が優先されるため、比較的安価でメンテナンス性に優れるフロート式の流量スイッチを採用した。一方、別の案件では薬液の正確な流量制御が求められ、接液部の耐薬品性と非接触性を両立できる超音波式流量計を選定した経緯がある。
タービン式を選定した案件も印象に残っている。ある精密洗浄装置では、洗浄液の流量をわずかな誤差も許さない精度で制御する必要があり、可動部があることによる耐久性の懸念はありつつも、要求精度を満たせるのはタービン式しかないという結論に至った。この案件では、可動部の摩耗リスクを見越して定期交換部品として扱うことをあらかじめ発注元と合意し、交換周期をメンテナンス計画に組み込むことで、精度と長期運用の両立を図った。選定時点で妥協が必要な要素がある場合には、その妥協点をあいまいにせず、運用計画の中で明確に位置づけておくことが、後々のトラブルを防ぐうえで重要だと感じている。この案件で要求された精度は±0.5%程度と厳しく、フロート式や熱式では到底届かない水準だったため、可動部の摩耗リスクを許容してでもタービン式を選ぶ以外の選択肢はなかった。
こうした使い分けの経験から、私は流量計を選ぶ際、まず「精度が必要なのか、それとも閾値による異常検知で十分なのか」という要求水準を最初に明確にするようにしている。この一点を明確にするだけで、検討対象となる機種の幅が大きく絞り込まれ、無駄にオーバースペックな機種を選んでしまうことを防げる。
気体の流量測定では、また異なる観点が必要になる。圧縮空気の流量を監視する用途では、熱式やカルマン渦式の流量計がよく使われるが、これらの方式は流体の温度や圧力によって出力特性が変化するため、実際の使用条件に合わせた補正設定が欠かせない。私が担当したある案件では、圧縮空気の流量計を標準設定のまま導入してしまい、季節による気温変化で表示値に無視できない誤差が生じたことがあった。この経験以降、気体用の流量計を選定する際には、必ず使用環境の温度変動幅をメーカーに伝え、適切な温度補正機能を持つ機種を選ぶよう徹底している。
各方式の特徴を整理すると、次のような傾向がある。
| 方式 | 精度 | 圧力損失 | 得意な用途 |
|---|---|---|---|
| フロート式 | 低〜中 | 中程度 | 簡易監視・目視確認 |
| タービン式 | 高い | やや大きい | 精密な流量制御 |
| 超音波式 | 高い | ほぼなし | 薬液・食品等の非接触計測 |
| 熱式(カルマン渦式含む) | 中〜高 | 小さい | 気体流量の連続監視 |
私はこの表を参考にしつつ、最終的には配管口径や設置スペース、コストとのバランスを見て機種を決定するようにしている。
設置位置と配管条件が与える影響
圧力スイッチや流量計は、選定した機種のスペックが優れていても、設置位置や配管条件が適切でなければ正しい測定値が得られない。特に流量計は、上流側・下流側に一定の直管長を確保しないと、乱流の影響で測定精度が大きく低下することがある。私は流量計を選定する際、必ずメーカーの取扱説明書で必要な直管長の目安を確認し、配管レイアウトの検討段階からこの条件を織り込むようにしている。
以前、私が確認を怠ってしまった案件で、エルボ直後に流量計を設置してしまい、実際の流量と表示値に無視できない誤差が生じてしまったことがある。この案件では、配管レイアウトの変更が困難な状況だったため、整流板を追加で挿入することで乱流の影響を緩和し、何とか許容範囲内の精度を確保することができた。この経験以降、私は配管検討の初期段階から、流量計の設置位置を必ず検討項目に組み込むようにしている。
垂直配管と水平配管のどちらに設置するかによっても、選定すべき機種が変わってくることがある。フロート式の流量計は構造上、垂直配管への設置を前提としている機種が多く、水平配管に無理に設置してしまうとフロートの動きが安定せず、正確な指示値が得られないことがある。私は配管レイアウトを検討する段階で、候補となる流量計の設置姿勢の制約をあらかじめ確認し、配管ルートの決定にその制約を反映させるようにしている。設置後に姿勢の制約が判明して配管をやり直すような手戻りは、時間的にもコスト的にも大きな損失につながるため、この確認は選定プロセスの最初期に済ませておくべき項目だと考えている。
圧力スイッチについても、設置位置には注意が必要だ。脈動の大きい油圧回路の吐出側に直接取り付けると、圧力の瞬間的な変動によってスイッチが誤作動を起こすことがある。私はこうした案件では、圧力スイッチの手前にスナバ弁と呼ばれる絞り機構を追加し、脈動を緩和したうえで測定するようにしている。この一手間を加えるかどうかで、誤動作の頻度が大きく変わってくることを、これまでの現場経験を通じて実感してきた。
PLC連携とデータ活用による監視の高度化
近年の現場では、圧力スイッチや流量計のオンオフ信号だけでなく、アナログ出力やデジタル通信を活用してPLCと連携させ、実測値そのものを常時取り込む構成が増えている。私はこうした構成を積極的に提案しており、単純な異常検知にとどまらず、日々の圧力・流量の推移をトレンドデータとして蓄積し、設備の劣化傾向を早期に把握できる仕組みづくりを重視している。
ある生産設備の案件では、圧力スイッチのオンオフ信号だけに頼っていた従来の監視方式から、アナログ出力付きの圧力センサーへの置き換えを提案した。この変更により、異常が発生する前の圧力低下の傾向を数週間単位で観察できるようになり、フィルタ交換のタイミングを従来の固定周期ではなく、実際の劣化傾向に基づいて判断できるようになった。結果として、不要な早期交換や、逆に交換が遅れることによるトラブルの両方を減らすことができ、発注元からも高く評価していただいた。具体的には、従来は3か月ごとの固定周期で交換していたフィルタを、実測データに基づき平均で5か月程度まで延命できるようになり、消耗品コストの削減にもつながった。
こうしたデータ活用を進めるうえで、私が注意しているのはセンサー自体の精度と出力の安定性だ。トレンド分析のために長期間のデータを蓄積する用途では、センサーのドリフトや経年劣化が判断を狂わせる要因になりうる。私は長期監視を目的とした案件では、定期的な校正が可能な機種を選び、保全計画の中に校正周期を明記するよう提案している。
また、通信方式の選定も重要な検討項目だ。近年ではIO-Linkのようなデジタル通信規格に対応した圧力センサーや流量計も増えており、単純なアナログ出力に比べて、設定値の遠隔変更や詳細な診断情報の取得が可能になる。私は複数の監視点をまとめて管理する必要がある案件では、こうしたデジタル通信対応の機種を積極的に採用し、将来的な設備のデータ活用の幅を広げておくことを提案するようにしている。導入コストは従来のアナログ式よりも高くなる傾向があるが、長期的な保守性や拡張性を考えると、多くの案件で十分に投資価値があると感じている。
現場で経験したトラブルとその対策
圧力スイッチに関するトラブルで印象に残っているのは、設定圧力の見直しを怠ったために発生した誤警報の頻発だ。ある設備では、季節による油温の変化で油の粘度が変わり、それに伴って圧力の正常範囲も微妙に変動することが分かっていなかった。冬場になると圧力が正常範囲の下限に近づき、頻繁に警報が発生するようになってしまった。原因を突き止めた後、私は季節ごとの圧力変動データを実測し、年間を通じて誤警報が出ないよう、しきい値に適切な余裕を持たせる設定変更を行った。
流量計のトラブルでは、気泡の混入による誤検知が印象深い。ある冷却水循環回路で、配管の取り回し上、流量計の設置位置よりも上流に気泡が溜まりやすい箇所があり、この気泡が流量計を通過するたびに、実際には十分な流量があるにもかかわらず、瞬間的に流量低下と誤検知されるという現象が発生していた。この問題に対しては、配管ルートを見直し、気泡が発生しやすい箇所にエア抜き弁を追加することで、根本的な解決を図ることができた。
もう一つ、私が長く原因を特定できずに悩んだのが、断続的に発生する圧力スイッチの誤動作だった。設備の稼働記録を確認しても発生タイミングに明確な規則性が見当たらず、原因調査は難航した。最終的に、工場内の別のラインで使用している大型の電動機が起動する瞬間に、電源ラインを通じてノイズが重畳し、それが圧力スイッチの電子回路に誤検知を引き起こしていたことが判明した。対策として、圧力スイッチの信号線にノイズフィルタを追加し、さらに電源ラインを他の動力系統から分離することで、誤動作を解消することができた。対策後にノイズの重畳状況を波形で確認したところ、対策前には数百mVの振幅で見えていたノイズ成分がほぼ検出限界以下まで低減しており、原因と対策の効果を数値で裏付けることができた。この経験を通じて、監視部品単体の性能だけでなく、設置環境全体のノイズ対策まで含めて検討する必要があることを、改めて痛感させられた。
監視設計を成功させるための考え方
圧力スイッチや流量計の選定は、単体のスペックを比較するだけでなく、回路全体の中でその監視点がどのような役割を果たすのかを見据えて検討する必要がある。私はこの選定作業を通じて、単に異常を検知する仕組みを作るだけでなく、異常の予兆を早期に捉え、トラブルを未然に防ぐための仕組みづくりこそが、監視設計の本質であると考えるようになった。
長年この仕事を続けてきて実感するのは、監視部品は目立たない存在でありながら、設備全体の信頼性を根底から支える重要な役割を担っているということだ。派手な機能ではないからこそ疎かにされがちだが、私は今後もこの監視設計という視点を大切にしながら、トラブルの少ない、安心して稼働し続けられる空油圧回路を作り続けていきたいと考えている。
私はこれまでの経験を通じて、監視設計は設備の完成後に取ってつけるものではなく、回路設計そのものと不可分な行為であると考えるようになった。動作させることだけを目的に回路を組み立て、監視の仕組みを後回しにしてしまうと、いざ監視点を追加しようとした際に、配管や配線のスペースが確保できず、大幅な設計変更を余儀なくされることも少なくない。だからこそ私は、設計の最初の段階から、どこにどのような監視点を設けるかを回路図に落とし込み、発注元にもその意図を丁寧に説明するよう心がけている。地味に見える監視設計こそが、長く安心して使い続けられる設備の土台を作っているのだと、これからも自分自身に言い聞かせながら仕事に取り組んでいきたい。
コメント