
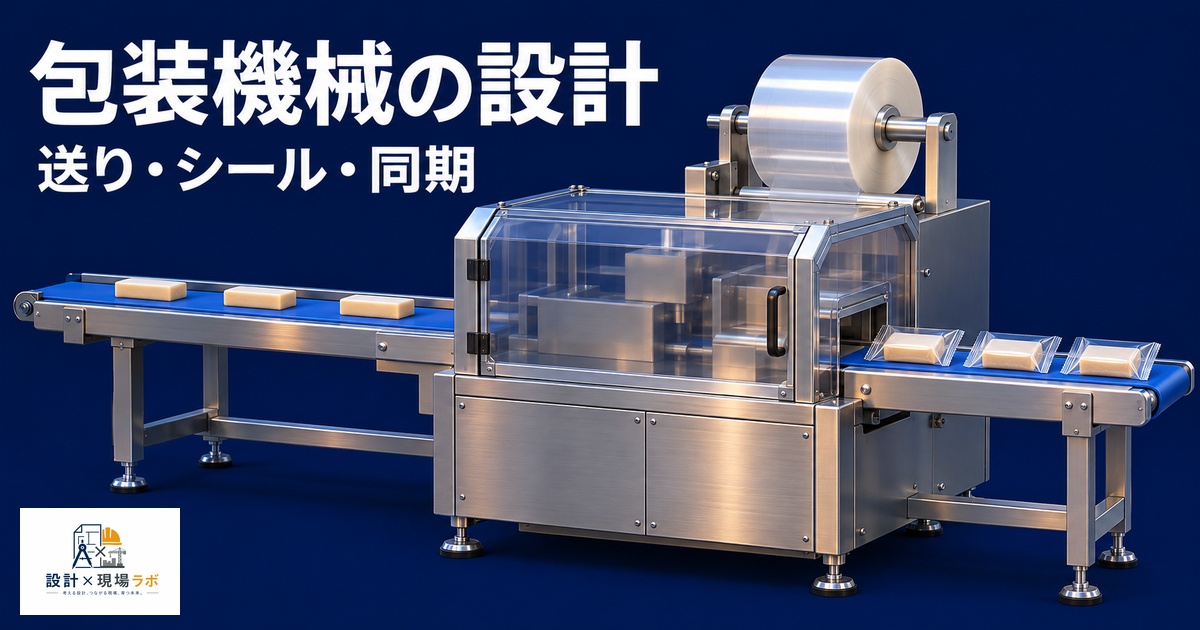
稼働中の包装機械のラインに立つと、コンベアの駆動音とフィルムが擦れる音が絶え間なく重なり合い、その中で製品が次々と包み込まれていく光景に圧倒されることがある。毎分百個を超えるサイクルを連続で回し続けるこの世界では、一つひとつの動作の精度よりも、動作全体のリズムをいかに崩さずに保つかが設計の勝負になる。本稿では、外部設計者として複数の包装機械の開発案件に携わった経験から、高速・連続動作を支える機構設計の勘所を整理する。速度を求めれば求めるほど、機構・制御・資材の三者が互いに影響し合う様子を、現場で幾度となく目の当たりにしてきた。
包装機械に求められる速度と精度の両立
包装機械の設計で最初に突き当たる課題は、速度と精度が同時に要求されるという点である。一般的な生産設備であれば、多少サイクルタイムに余裕を持たせて精度を優先することもできるが、包装機械は生産ライン全体のボトルネックになりやすく、上流工程の生産速度に追従できなければ意味がない。かといって速度だけを追求すれば、フィルムのシール不良や製品の噛み込みといった不具合が頻発し、結局ラインを止めることになる。
私が担当した菓子類の包装ラインでは、上流の充填工程が毎分百二十サイクルで稼働しており、包装機側もこれに合わせた速度が絶対条件だった。設計初期の段階で、各動作にどれだけの時間的余裕があるかをタイムチャートに落とし込み、どこにも無駄な待ち時間が生まれないよう機構全体のタイミングを組み立てる作業に多くの時間を費やした。速度を上げること自体は駆動系を強化すれば技術的に可能だが、その速度で必要な精度を維持できるかどうかは、機構設計の緻密さにかかっている。具体的には、フィルムのシール時間として確保できるのはわずか0.15秒程度しかなく、その中でシールバーの加圧・保持・離型という三つの動作を過不足なく収める必要があった。わずか数十ミリ秒のタイミング配分の違いがシール強度のばらつきに直結するため、机上のタイムチャートと実機での挙動を何度も突き合わせながら詰めていった記憶がある。
この両立を実現するために私が意識しているのは、精度が必要な動作とそうでない動作を明確に切り分けることだ。製品を挟み込むシール部のような直接品質に関わる動作には高い精度を割り当て、資材を単純に送るだけの搬送動作には多少の余裕を持たせる。すべての動作に均等に高精度を求めると、機構が複雑化しコストも跳ね上がるため、要求精度にメリハリをつけることが結果的に速度と精度の両立につながると実感している。
さらに、速度と精度のバランスは機械単体で完結する話ではなく、資材そのものの品質にも左右される。フィルムの厚みのばらつきや腰の強さが変わるだけで、同じ機構でも挙動が変化することがあり、私は設計段階から想定する資材の仕様幅を生産技術部門とすり合わせ、その範囲内で安定動作することを検証項目に加えるようにしている。
顧客ごとに求める速度と精度のバランス感覚が異なる点も、包装機械設計の難しさの一つである。ある顧客は多少の精度を犠牲にしても最大速度を優先したいと考え、別の顧客は速度よりも歩留まりの高さを重視する。私は要求仕様を受け取った段階で、その裏にある顧客の生産方針や不良許容度まで踏み込んでヒアリングし、単純な数値目標だけでなく、その数値が意味する現場の優先順位まで理解した上で設計方針を決めるようにしている。
カム機構と間欠送りの設計——タイミング線図の読み方
包装機械の心臓部とも言えるのが、間欠送りを実現するカム機構である。フィルムや製品を一定のピッチで送り、止め、次の動作に移るというサイクルを、機械的なカムの輪郭形状によって精密に作り出す。設計者にとって重要なのは、カムのタイミング線図を正しく読み解き、各動作がどのタイミングで始まり終わるのかを把握することだ。
タイミング線図には、送り動作、シール動作、切断動作といった複数の機構の動きが、クランク角度を横軸にして重ねて描かれる。私はこの線図をレビューする際、各動作の始まりと終わりの角度に余裕があるかどうかを必ず確認する。動作と動作の切り替わりが詰まりすぎていると、機械の個体差や経年変化によってわずかなタイミングのずれが生じただけで、干渉や噛み込みといった不具合につながりやすいためだ。
私が新規カムを設計した際、シール動作と切断動作の間隔を理論値ギリギリに詰めてしまい、量産機での耐久試験で稀に切断刃とシールバーが干渉する事象が発生したことがある。原因を調べると、量産部品の加工公差の積み上げによって、理論上は問題ないはずの隙間が実機では想定より狭くなっていた。この経験から、タイミング線図上の余裕は理論値だけで判断せず、公差の積み上げを踏まえた実質的な余裕を確保することを徹底するようになった。具体的には、理論上0.3mm確保していたはずの隙間が、量産部品の公差を積み上げると最悪ケースで0.05mm程度まで縮む計算になり、これでは経年変化を考慮すると不十分だと判断した。以降は新規カム設計の際、公差解析で算出した最悪値に対してさらに安全率を1.5倍程度上乗せした余裕を確保することをルール化している。
カム曲線の選定も速度と振動のバランスを左右する重要な要素である。単純な等速度カムは加減速時の衝撃が大きく、高速化するほど振動や機構の摩耗を招きやすい。私は多くの場合、変形正弦曲線やサイクロイド曲線といった加減速が滑らかなカム曲線を採用し、機構への負荷を抑えながら必要な送り精度を確保する設計を心がけている。
カムのプロファイルを決める際は、机上の理論値だけでなく、実機での摩耗の進行も見据える必要がある。カムフォロワーとの接触面には常に高い面圧がかかっており、長期稼働の中で摩耗が進むと、当初設計したタイミングから微妙にずれが生じてくる。私は耐久性を確保するため、接触面の材質選定や表面処理についても機構設計と並行して検討し、定期メンテナンスでの調整代をあらかじめ図面に織り込んでおくようにしている。
私が担当したピロー包装機での機構トラブルと対策
ピロー包装機の開発に携わった際、量産立ち上げの直前になってフィルムの縦シール部にわずかな皺が入るという不具合に直面したことがある。設計段階のシミュレーションでは問題が見られなかったため、原因の特定には時間を要した。現場での観察を重ねる中で、フィルムを筒状に成形するフォーマー部の通過速度と、後段のプルベルトの引き取り速度の間にわずかな不整合があることが分かった。
さらに詳しく調べると、フィルムの張力がフォーマー通過時に瞬間的に変動しており、その変動が縦シール部の皺として現れていることが判明した。設計時のシミュレーションは定常状態を前提にしていたため、加減速時の過渡的な張力変動までは十分に捉えられていなかったのだ。私はこの経験から、包装機械の機構設計では定常状態の解析だけでなく、起動・停止や速度変化を伴う過渡状態での挙動確認が欠かせないと痛感した。
対策として、プルベルトの駆動をサーボモーターによる個別制御に変更し、フォーマー部の速度プロファイルに追従するよう同期制御を組み込んだ。あわせて、フォーマー入口のフィルムガイドの形状を見直し、フィルムにかかる張力変動そのものを緩和する機構的な工夫も加えた。制御と機構の両面から対策を講じたことで、皺の発生を実用上問題ないレベルまで抑え込むことができた。
このトラブルを通じて、機構設計者は制御の知識も一定程度持っておくべきだと強く感じるようになった。機構だけで解決しようとすると設計が複雑化しやすい局面でも、サーボ制御と組み合わせることでシンプルな機構のまま課題を解決できることが少なくない。
このときのもう一つの学びは、量産立ち上げ直前に発覚した不具合ほど、原因究明の優先順位づけが難しいという点だった。納期が迫る中で複数の仮説が同時に浮上し、どこから手をつけるべきか判断に迷う場面が何度もあった。私はこの経験以降、機構設計の初期段階から想定される不具合モードをリスト化しておき、万が一トラブルが発生した際にどこから確認すべきかの優先順位をあらかじめ整理しておくことを習慣にしている。
サーボモーション化がもたらす設計自由度と制約
近年の包装機械では、従来カムやリンク機構で実現していた動作の多くが、サーボモーターによるモーション制御に置き換わりつつある。サーボモーション化の最大の利点は、動作パターンをソフトウェア上で自由に変更できる点にある。製品サイズの変更に合わせて送りピッチや動作タイミングを調整する際、カム機構であれば部品交換が必要だったところを、パラメータの書き換えだけで対応できるようになる。
私が携わった多品種対応の包装ラインでは、この自由度を活かして段取り替え時間を大幅に短縮する設計を実現した。従来はカムやリンクの調整に数時間を要していた品種切り替えが、レシピの選択とわずかな機械的調整だけで完了するようになり、現場からも高く評価された。設計者としても、動作曲線を試作前にシミュレーションで細かく検討できるため、開発初期の段階で複数の動作パターンを比較検討できる点は大きな魅力だと感じている。
一方で、サーボモーション化には見落とされがちな制約もある。自由度が高いということは、誤ったパラメータ設定によって機構に無理な力がかかるリスクも高まるということだ。カム機構であれば物理的な形状そのものが動作の上限を規定してくれるが、サーボ制御では機械的な保護機構やソフトウェア上のリミット設定を別途組み込まない限り、想定外の速度や加速度で機構が動いてしまう可能性がある。
私はサーボモーション化した機構を設計する際、必ず機械的なストッパーや衝突検知機能を組み合わせ、ソフトウェアの設定ミスだけに安全を委ねない設計を徹底している。自由度の高さと安全性の両立は、サーボモーション化の恩恵を最大限に活かすための前提条件だと考えている。
コスト面での見極めも欠かせない。サーボモーション化はすべての動作に適用すればよいというものではなく、単純な往復動作程度であれば従来のカムやリンク機構の方がコストと信頼性の面で優れている場合も多い。私は新規案件のたびに、どの動作にサーボモーションの自由度が本当に必要で、どの動作は機械的な機構で十分なのかを一つずつ切り分け、機種全体としてコストと柔軟性のバランスが取れた構成になるよう設計方針を組み立てるようにしている。
フィルム・資材のハンドリングと張力管理
包装機械の設計において、フィルムや資材のハンドリングは機構設計と並んで重要な要素である。特に張力管理は、シール品質や見た目の仕上がりに直結するため、私が携わる案件では常に優先順位の高い検討項目として扱っている。張力が強すぎればフィルムが伸びて印刷ずれや破断を招き、弱すぎればたるみによる皺や送り不良につながる。
張力を安定させる方法として広く使われているのが、ダンサーロールによる機械的な緩衝と、ロードセルによる張力の実測フィードバックを組み合わせる手法である。私は新規機構を設計する際、まずダンサーロールの可動範囲を十分に確保し、多少の速度変動があってもロールの動きで吸収できる余裕を持たせることを基本方針にしている。制御だけに頼るのではなく、機構的な緩衝を併用することで、制御応答が追いつかない瞬間的な変動にも対応できる設計になる。私が担当した案件では、ダンサーロールのストロークを従来機の150mmから220mmへと拡大したことで、毎分百五十サイクル程度までの速度変動であれば張力の急変をロール側で吸収でき、ロードセル側の制御はゆるやかな補正に専念できるようになった。機構と制御の役割分担を明確にしたことが、結果的にシステム全体の安定性を高めたと感じている。
資材の種類による特性差も無視できない。厚手のフィルムと薄手のフィルムでは腰の強さが大きく異なり、同じ張力設定でも挙動が変わってくる。私が担当したプロジェクトでは、量産で使用する資材の種類が複数想定されていたため、各資材でのテスト走行を設計の早い段階から計画に組み込み、機構の調整代を資材ごとの特性差を吸収できる範囲まで広げておくことを提案した。
資材ハンドリングの設計は、機構図面だけを見ていては気づきにくい部分が多く、実際に資材を手に取り、機械にかけてみて初めて分かる挙動が数多くある。私は新しい資材を扱う案件では、可能な限り試作機や実機での試験に立ち会い、図面上の理屈と現物の挙動のギャップを埋める作業を大切にしている。
環境条件の影響も見過ごせない要素である。同じフィルムであっても、気温や湿度によって伸び特性や滑り特性が変化し、季節によって設定を微調整しなければならない現場は少なくない。私は年間を通じた環境条件の変動幅を把握したうえで、張力制御のパラメータに調整代を持たせ、現場のオペレーターが季節ごとに大きな設定変更をしなくても安定稼働できる範囲を機構と制御の両面から確保するよう設計している。
高速化に伴う振動・共振対策
生産性向上のために包装機械の高速化が求められる場面は多いが、速度を上げるほど機構にかかる慣性力は増大し、振動や共振のリスクが高まる。私が高速化案件に携わる際は、まず既存機の振動データを確認し、目標速度で共振域に入る周波数帯がないかを事前にシミュレーションで確認するところから設計を始める。
以前、既存機のカム軸回転数を引き上げる高速化改造を担当した際、目標速度付近でフレーム全体が微振動を起こす現象に直面したことがある。原因を解析すると、フレームの固有振動数が新しい駆動周波数と近接しており、共振に近い状態が生じていることが分かった。対策として、フレームの補強リブを追加して固有振動数を引き上げるとともに、駆動系にダンパーを追加して振動の伝達を抑える両面からのアプローチを取った。改造前の振動測定では、目標回転数付近で振幅が許容値の約2倍に達していたが、補強リブの追加とダンパーの設置により振幅を許容値の6割程度まで抑え込むことができた。数値として振動レベルを可視化し、対策前後で定量的に比較できたことが、現場や顧客への説明でも説得力を持たせる材料になった。
この経験から、高速化の検討では駆動系の能力だけでなく、機械全体の構造としての剛性と固有振動数を早い段階で把握しておくことの重要性を学んだ。後から振動対策を追加しようとすると、フレーム構造そのものに手を入れなければならず、大幅な設計変更とコスト増を招きやすい。高速化を見据えた機種であれば、初期の構造設計の段階から振動特性を意識した骨格づくりを行うべきだと考えている。
振動対策は機構部品の軽量化とも密接に関わる。慣性力を減らすために可動部を軽量化することは有効な手段だが、剛性を犠牲にしてしまうと別の振動モードを誘発することもある。私は軽量化を検討する際、必ず解析によって固有振動数への影響を確認し、軽くするだけでなく剛性とのバランスを取ることを意識している。設置環境による振動の伝わり方も無視できず、床の剛性が低い現場では機械単体では問題がなくても、据付後に想定外の振動が現れることがあるため、据付条件の確認まで含めて設計の射程に入れるようにしている。
メンテナンス性と段取り替えを考慮した設計
包装機械は連続稼働が前提の設備であるため、稼働率を左右するメンテナンス性と段取り替えのしやすさは、機構設計そのものと同じくらい重視すべき要素である。私は機構を検討する段階から、消耗しやすい部品への交換アクセスや、清掃のしやすさを図面レビューの必須項目に加えるようにしている。
食品や医薬品を扱う包装機械では、衛生面から頻繁な分解清掃が求められることも多い。私が担当した食品包装機の案件では、シールバー周辺の部品を工具なしで着脱できる構造を提案し、清掃時間を従来機に比べて大幅に短縮することができた。設計段階でこうした要求を織り込んでおくことで、稼働後の現場作業者の負担を大きく減らせることを実感した経験である。
段取り替えについても、部品交換の順序や治具の配置をあらかじめ想定しておくことが重要だ。私は新機種の設計時、実際の段取り替え作業を想定した手順書のたたき台を自ら作成し、その手順の中で無理な姿勢や複雑な調整が必要な箇所がないかを確認するようにしている。図面上では問題ないように見えても、実際の作業動線を想像すると手が届きにくい、工具が入らないといった課題が見つかることが少なくない。
高速・連続動作という華やかな側面の裏で、メンテナンス性という地味な要素をどれだけ丁寧に設計に織り込めるかが、結局は機械の実効稼働率を左右する。私は包装機械の設計において、動作そのものの巧みさと同じくらい、この地道な配慮こそが現場から信頼される設計者の条件だと考えている。数字上のサイクルタイムだけを追いかけるのではなく、実際に稼働し続ける現場の姿を思い描きながら機構を組み立てる姿勢を、これからも大切にしていきたい。
コメント